
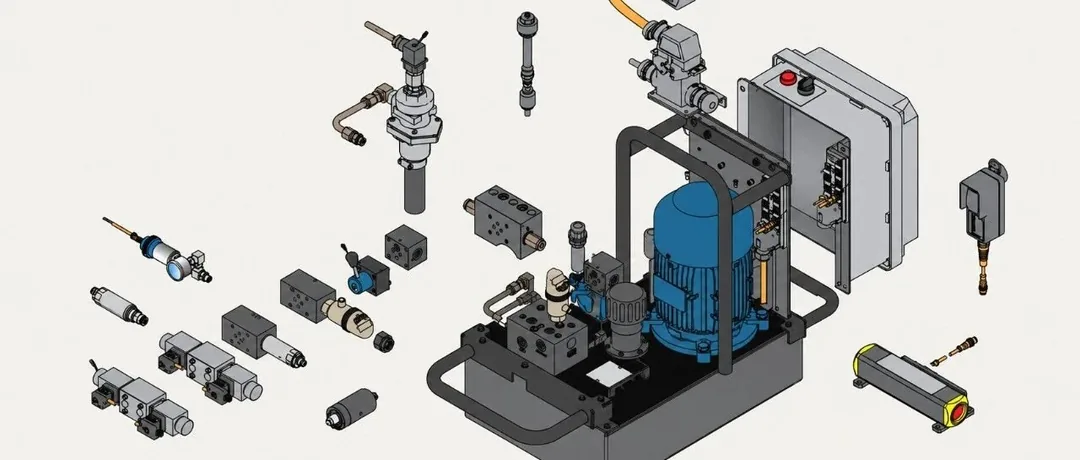
液压站选型最常见的错误是先按油缸数量估功率。启致的顺序恰好相反——先确定动作回路,再定压力和流量,最后才算功率。本文把这七个判断点按顺序列出来,下次配液压站照着走一遍就行。
在液压夹具项目中,经常有人一上来就问:
其实,单知道工作压力,远远不够。
液压站不是简单选一个“能打到 5MPa 的泵”就结束了。压力、流量、油路数量、控制方式、油缸类型、动作节拍,都会影响最终配置。
一套液压夹具的液压站,可以按照下面 7 个步骤来选。
01 先确定:夹具需要一直保压吗?
启致把它排在第一,因为这一条直接决定泵和阀的选法。
这是第一步。
常规机床液压夹具,一般属于液压站始终与夹具连接:
液压站启动 → 油缸夹紧 → 加工 → 保压 → 松开。
而托盘交换、柔性生产线等场景,有时要求:
这种系统就不能按照普通液压站思路处理,还要考虑液控单向阀、蓄能、保压及安全检测。
02 看油缸是单作用还是双作用
液压夹具里单作用和双作用往往同时存在,启致会分开统计。
液压夹具中经常同时存在:
- 转角油缸
- 杠杆油缸
- 薄型油缸
- 浮动支撑缸
- 单动缸
单作用油缸通常是液压动作、弹簧复位;双作用油缸则需要两个方向都供油。
单双作用不同,意味着换向阀结构和油路设计也不同。
所以选液压站之前,一定要先把夹具上的执行元件统计清楚。
03 不要只统计油缸数量,要统计“动作回路”
启致精密在这一步上最常纠正客户:不要数油缸,要数动作回路。
一套夹具装了 10 个油缸,不代表需要 10 路控制。
真正需要确认的是:
例如:
定位 → 浮动支撑 → 主夹紧 → 辅助夹紧
可能就需要多个独立回路。
如果所有夹紧缸同时动作,则可能只需要一个回路。
因此,回路数量取决于动作逻辑,而不是油缸数量。
04 确定控制方式
启致按现场自动化程度来定控制方式,常见的有这几种:
液压夹具常见几种控制方式:
手动控制适合简单夹具、调试工装、小批量生产。
电磁阀控制通过按钮、脚踏开关等方式控制,自动化程度更高。
PLC / CNC 联机控制液压站直接与机床控制系统通讯,实现:
夹紧确认 → 允许加工 → 加工结束 → 自动松开。
批量生产、自动线或者无人化加工,一般更适合这种方案。
05 压力决定“夹不夹得住”
启致把压力归到“夹不夹得住”这一头——夹具油缸输出力本质上只取决于:
夹具油缸输出力,本质上取决于:
因此泵站最大压力首先必须满足夹紧力要求。
但这里有一个常见误区:
如果夹具设计工作压力为 5MPa,就应该围绕实际夹紧力进行设定,而不是因为液压站能够输出 7MPa,就长期按照 7MPa 使用。
压力过高可能带来工件变形、油缸寿命下降以及密封件负荷增加等问题。
06 流量决定“动作有多快”
启致排查夹紧动作慢的时候,第一反应是流量而不是压力:很多夹具压力没有问题,但夹紧动作特别慢,本质上往往不是压力不足,而是流量不足。
需要估算:
油缸数量 × 油缸有效容积 ÷ 希望完成动作的时间
例如一套夹具几十个油缸同时动作,希望 2 秒完成夹紧,与允许 8 秒完成夹紧,对液压站流量要求完全不同。
所以可以简单理解:
07 最后再确定功率、电源和附件
前面六项定完,启致才会去看功率、电源和附件。
前面的参数确定之后,再考虑:
- 220V还是380V
- 电机功率
- 油箱容量
- 压力开关
- 压力传感器
- 液位检测
- 油温检测
- 蓄能器
- 保压功能
- 多路阀组
这时候,液压站的配置才真正完整。
一个简单的选型逻辑
启致把上面的顺序压成一条流程:
以后遇到液压夹具液压站,可以按照这个顺序:
油缸类型 → 动作顺序 → 回路数量 → 工作压力 → 动作时间 → 所需流量 → 控制方式 → 液压站配置
而不是直接问:
对于液压夹具来说,液压站并不是独立设备,它实际上是整套夹具动作逻辑的一部分。
先把夹具怎么动作想明白,再选液压站,往往比单纯追求更大的压力、更大的功率重要得多。
需要选型支持
如果你手上已经有工件图和夹紧位置,把图纸发给我们,启致精密可以帮你把缸选对、把力算准,并给出压板形式和排布建议。





