转角油缸是液压夹具里常用的夹紧元件之一——启致精密把它总结成一句话:先转角,再下压,夹紧力只由后面那段直线行程产生,旋转段本身不出力。搞懂这个“两段动作”,选型和排布时踩的坑能少一大半。
一、为什么非要“先转角”
工件要放到定位点上,压板就不能直接从正上方压下来。启致精密在压铸件方案里把这条排在第一:松开位的避让方向必须对着工件的装卸通道。转角缸的解法就是松开时把压板转开一个角度,把工件上方的空间让出来。
- 让开工件装卸通道,实现侧向推入或吊装落位
- 让压板避开刀具轨迹,减少干涉和“挡刀”
- 一序多工位时,压板可以藏在工位之间,提高排布密度
二、动作流程拆解
启致 CHS 系列转角缸的一次完整夹紧,缸内其实走了三段行程:
- 松开位:活塞在下位,压板停在旋转后的避让角度,工件可自由装卸。
- 旋转段:给油后活塞上行,导向销沿缸体内的螺旋槽运动,带着活塞杆和压板一起转到夹紧角度。
- 直线段:旋转到位后导向销进入直槽段,活塞继续上行,压板垂直下压,把工件压实在支撑点上。
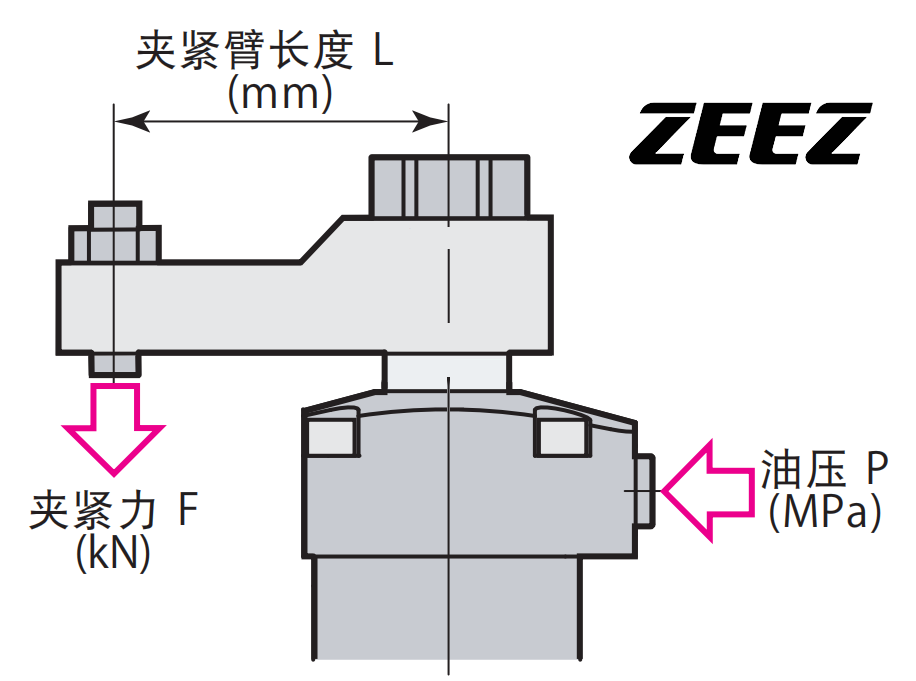
关键点:夹紧力是最后那段直线行程产生的,旋转段本身不提供夹紧力。所以用压板悬伸长度去换算夹紧力时,只用直线段的那部分行程。
选型时要问清楚的几件事
转角角度常见 90°,也有 45°、60° 等规格;同时必须确认左旋还是右旋,以及压板松开位会不会撞到夹具本体或刀具路径。
三、结构形式与安装方式
启致精密在确认结构形式时,会连“相邻缸体会不会打架、板面要不要避刀”一起过一遍——下面这张表里四种结构真正的差别,是安装面在哪、周边要留多少空间。
| 结构形式 | 安装方式 | 适合场景 | 注意点 |
|---|---|---|---|
| 方块型 | 侧面或底面螺栓固定 | 通用夹具板,布局灵活 | 本体占用周边空间,注意相邻缸体干涉 |
| 底法兰型 | 从夹具板下方固定 | 夹具板正面要求干净平整 | 需在板上加工沉孔 |
| 上法兰型 | 从上方固定 | 便于拆装维护 | 法兰面高出板面,注意避刀 |
| 螺纹型 | 螺纹旋入 | 空间受限、密集排布 | 对螺纹孔的加工精度要求高 |
供油方式同样要提前定:底部供油结构紧凑,适合在夹具板内部打油路;侧面供油则方便外接管和后期维护。
四、气检:容易被忽略但很值钱的选项
启致给转角缸配的气检功能,做法是在缸体上留出气检通道,用气压变化判断压板是否真正到位——这一项在报价里最常被砍,事后又最不该省。
- 防虚夹压板没压到工件,气压信号不建立,机床不进刀
- 防漏夹工件放偏、垫了铁屑,同样会报警
- 配合 PLC把气检信号接进机床或夹具控制逻辑,实现自动互锁
常见误区
很多方案为了省几十元成本砍掉气检,结果在批量生产时因为一次虚夹报废一批工件。夹紧到位确认这件事,一旦做了量产就不该省。
五、压板与受力,最容易踩的三个坑
启致复盘过的夹紧问题里,压板这一环占的比例最高。下面三条按踩坑频率排序:
- 压板悬伸过长:同样缸径的夹紧力,作用到工件上的有效压力会明显下降,同时翻转力矩成倍增加。
- 压板刚性不足:夹紧力还没到工件上,压板自己先变形了,实际夹紧点压力不可控。
- 只算夹紧力、不算翻转力矩:转角缸的受力是“下压力 + 翻转力矩”的组合,忽略力矩会导致夹具在切削振动下松动。
需要选型支持
如果你手上已经有工件图和夹紧位置,把图纸发给我们,启致精密可以帮你把缸选对、把力算准,并给出压板形式和排布建议。