
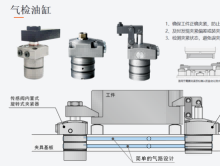
气检是液压夹具里少数几项“花小钱、防大事故”的功能:用一路气压判断压板到底压到位没有,没到位机床就不进刀。启致给客户配气检时,按气检阀 + 外置传感器 + PLC 逻辑三层来讲——本文把这个链条和一段可以直接照抄的控制逻辑一并整理出来。
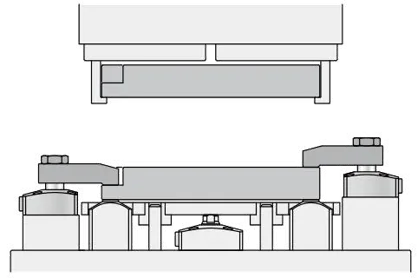
在现代生产中,工件是否真正夹到位决定了产品质量与设备安全。
只靠“油缸动了”并不等于“工件已夹紧”,因此引入气检(气动检测)功能至关重要。
气检功能就像给夹具装上一双“眼睛”,能实时确认工件状态,保障自动化生产的可靠运行。
什么是“气检”?
启致给客户解释气检,标准说法是:利用油缸或夹具内部的气路切换与外置传感器组成一个检测系统。
- 油缸在特定行程位置时,内置的动作确认阀(气检阀)改变气路的通断;
- 外置传感器持续监测气路中的压力或流量变化,以此判断工件是否已经夹紧或松开到位;
- 控制器读取传感器信号,决定是否允许设备进入下一个动作。
这样,就能实现 “确认到位才运行” 的可靠逻辑,避免因工件不到位造成刀具损坏或批量报废。
常用夹具油缸的气检集成功能
随着自动化普及,启致供的夹具油缸大多已在出厂时集成气检模块,常见的有:
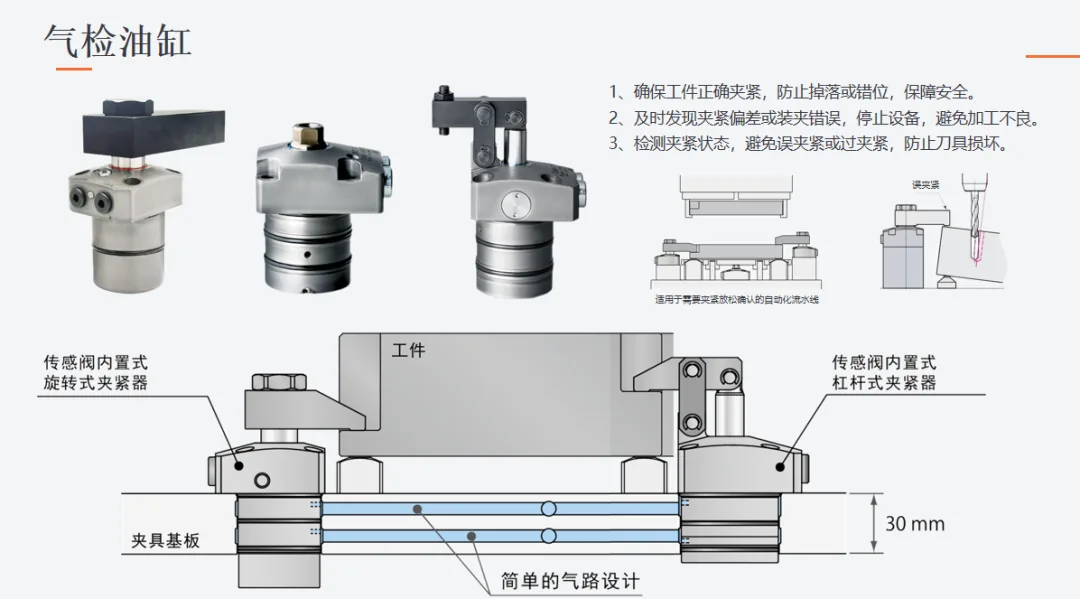
转角缸:
在旋转+下压的过程中,气检阀确认工件是否夹紧到位,避免旋转过程中因工件未支撑而产生卡滞或变形。
杠杆缸:
动作行程短,对位置精度要求高,气检能有效确认夹紧端位置,保证动作可靠。
直线缸:
直线夹紧方式虽简单,但同样需要确认活塞杆是否完全到位,气检信号可以防止虚夹。
气检阀的作用
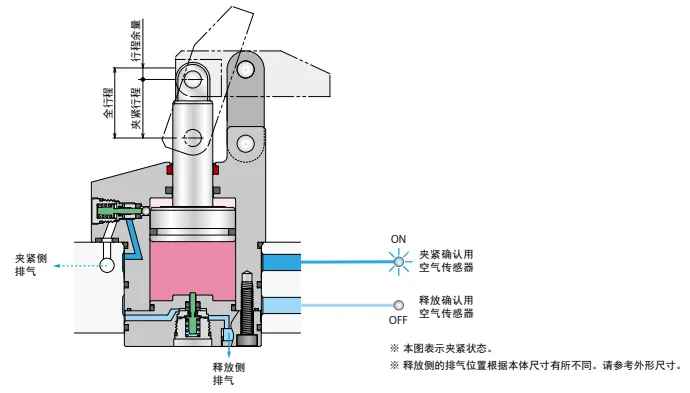
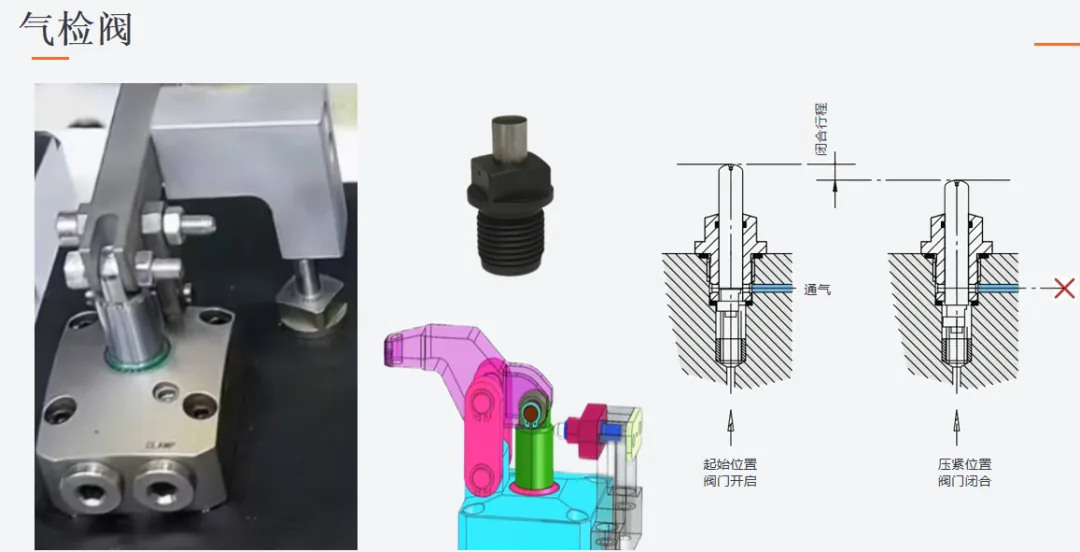
气检功能的核心就是气检阀。启致配的气检阀通常装在油缸内部,随活塞运动而切换:
夹紧确认阀:当油缸到达有效夹紧区,阀芯切换,气路关闭或导通,外部传感器检测到气压信号,确认“夹紧完成”。
松开确认阀:当油缸完全松开时,阀芯切换,外部传感器确认“松开完成”。
异常状态:如果工件放偏、未放正或夹紧不足,气路泄漏,传感器检测不到正常信号,设备立即停机报警。
一句话:气检阀就是机械动作和电气信号之间的桥梁。
外置传感器的作用与选型
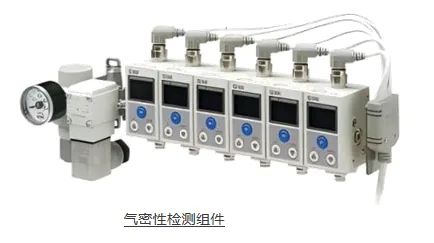
外置传感器通过持续供气并监测回路气压变化来判断状态。启致选型时会先看下面这几个特性:
检测灵敏度:可根据工件间隙大小和夹紧要求,选择不同量程,适应从“微小接触”到“较大位移”的不同场景。
响应速度:检测软管应尽量短直,一般建议不超过 5 米,否则信号会延迟或衰减。
信号输出:支持常见的开关量或模拟量信号,可直接与 PLC 或控制系统对接。
环境适应性:防水防尘等级较高,适合机床、自动化线等恶劣环境。
通过与气检阀配合,传感器能清晰区分:
PLC 控制逻辑示例
启致给客户的方案里会附一段可直接照抄的 PLC 逻辑,夹紧与松开分成两条链写:
控制器发出“夹紧”指令 → 油缸运动 → 到位后气检阀切换 → 传感器输出“夹紧OK”。
若工件偏放或未到位,信号始终异常 → 系统立即报警并停机。
仅在“夹紧OK”信号有效时,设备才允许进入加工环节。
若检测信号中途丢失 → 系统急停,保障安全。
加工完成发出“松开”指令 → 油缸复位 → 气检阀切换 → 传感器输出“松开OK”,允许取件或进入下循环。
使用注意事项
下面这几条是启致精密在调试现场总结的硬要求,核心都是避免误报:
气源稳定:检测气压一般控制在 0.1~0.2 MPa 区间,避免因波动导致误判。
软管长度:尽量缩短至 5 米以内,减少响应延迟。
防护措施:防止切屑、冷却液进入气路,必要时在排气口加装低压单向阀。
定期维护:检查阀芯与传感器状态,定期清洁与校准,保证信号可靠。
检测标准调整:根据不同工件设定合理的阈值,确保既灵敏又不误报。
气检功能不仅是“夹紧工具”的附加功能,更是自动化设备的“状态检测器”。
通过气检油缸 + 气检阀 + 外置传感器的组合,设备能够自我确认:
- 工件是否放好?
- 是否夹紧到位?
- 是否松开完成?
只有确认无误,设备才会进入下一步,从而真正实现智能制造的安全、高效、稳定运行。
如需了解更多夹具油缸及气检功能应用,欢迎联系:
- 全套标准配件电子目录
- 各品牌夹具油缸三维数模
- 针对工件和加工需求的选型建议
- 部分绝版型号的替代方案
- 进口产品国产化替代方案同价位高质量升级方案
一套好的液压夹具,不仅是设计合理,还要配件选得对。希望这份资料能帮助您在加工中心的夹具应用中少走弯路,提升效率与精度。
需要选型支持
如果你正在为某个工序的定位、支撑或夹紧方式纠结,可以把工件图和加工要求发给我们,启致精密可以协助判断该用哪一类元件、怎么排布,以及夹紧力需要多大。





