
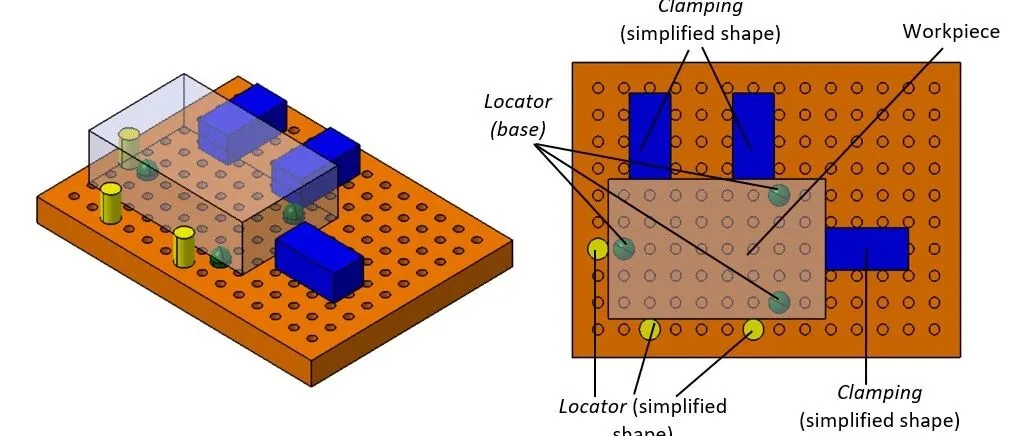
在夹具设计中,定位、夹紧、支撑是三个最基础、也最容易混淆的概念——启致精密在方案评审时会把这三件事分开核对,因为混在一起谈,问题就永远定位不到。
很多刚接触夹具的工程师容易把它们混在一起:认为“夹紧了就是定位好了”,或者把浮动支撑当成定位点。
其实只需要记住一句话:
定位决定工件在哪,夹紧保证工件不动,支撑保证工件不变形。
01 定位:工件到底“在哪”
在启致的三分法里,定位的核心是限制工件自由度,建立确定的加工位置。
例如常见的一面两销,通过定位面、圆销和削边销限制相应自由度,让每次装入的工件尽可能处于相同位置。
常见定位元件包括:
- 定位块
- 圆柱销
- 削边销
- 自定心定位缸
所以真正决定加工位置精度的是定位,不是夹紧。
定位错了,夹得再紧,也只是把工件牢牢夹在了错误的位置。
02 夹紧:已经定位好了,别让它跑
启致把夹紧的任务边界划得很清楚:它不负责定位置,只负责不让位置变。
工件放到正确位置后,还要面对铣削、钻孔、镗削产生的切削力。
这时就需要夹紧。
转角缸、杠杆缸、压板等元件的任务,本质上都是:
夹紧力通常应尽量朝向可靠的定位面,作用点和大小也要合理。
因为:
夹紧不是越大力越好。
特别是铝合金壳体、薄壁件,夹紧力过大反而可能先把工件压变形,加工完成松开后再回弹,最终造成尺寸超差。
03 支撑:位置没问题,但刚性够不够?
启致精密在这一步看的是刚性,不是位置——这是最容易和“定位”混掉的一个概念。
有些工件虽然已经定位、夹紧,但加工区域距离定位点较远,或者局部壁厚很薄。
刀具一切削,就可能出现:
- 振刀
- 局部下沉
- 工件弯曲
- 表面质量变差
这时候就需要增加支撑。
特别是浮动支撑缸,会先以较小作用力接触工件,再锁紧柱塞,为薄弱区域增加刚性。
它最重要的原则是:
如果浮动支撑把已经定位好的工件顶离定位面,就已经失去了支撑的意义,反而破坏了定位。
04 用一个简单比喻理解
启致给车间讲这三者的关系时,常用拍照来打比方:
如果把夹具装夹比作给小孩拍证件照:
定位:告诉他坐在哪里、头放在哪。
夹紧:坐好以后轻轻扶住,别让他乱动。
支撑:手臂悬空不舒服,就在下面垫一下,防止姿势塌掉。
所以:
05 三者在夹具里如何配合?
落到具体夹具上,启致是按这个顺序把三者串起来的:
底面和定位销确定工件位置——定位。
薄弱区域下面布置浮动支撑缸——支撑。
转角缸或杠杆缸把工件可靠压向定位面——夹紧。
常见设计逻辑是:
先建立定位 → 浮动支撑接触并建立支撑条件 → 完成可靠夹紧 → 加工。
但具体支撑缸何时锁紧、夹紧缸何时建立压力,还需要结合油路、顺序阀以及支撑缸工作原理具体判断。
所以设计夹具时,不妨始终问自己三个问题:
把这三个问题想明白,夹具设计最基础的一层逻辑也就真正理顺了。
三者各司其职,不能互相替代。
需要选型支持
如果你正在为某个工序的定位、支撑或夹紧方式纠结,可以把工件图和加工要求发给我们,启致精密可以协助判断该用哪一类元件、怎么排布,以及夹紧力需要多大。





