
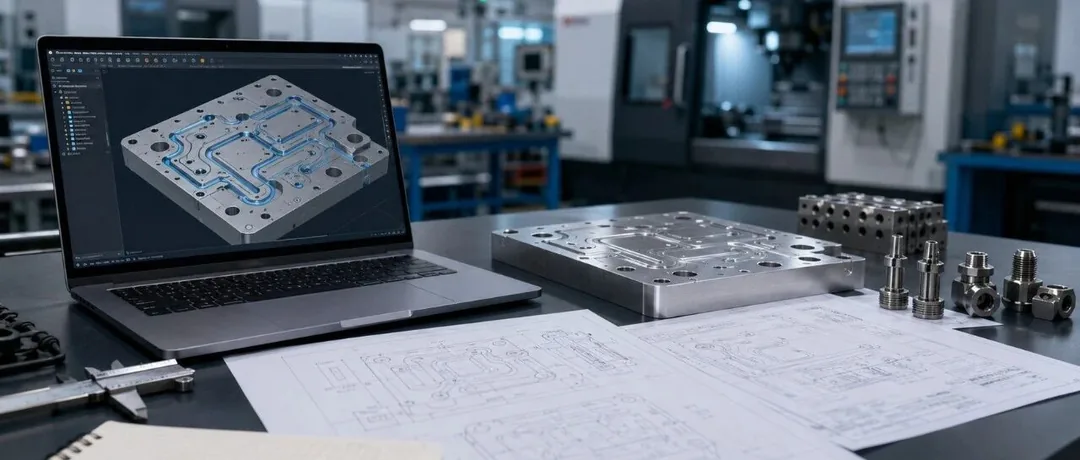
液压夹具的管路问题,启致的排序是:能集成就不走管,必须走管就管住它。外露软管越少,碰刀、挂伤和切屑堆积的风险就越低。本文按暗铺油路、板式连接、集成块、加工后清洗和明铺管路管控,讲一套完整做法。
能集成不走管,
必须外露也要管得住。
CORE VIEWPOINT
液压管路不是夹具画完后的收尾工作,而是总体布局阶段就必须确定的系统设计。
液压夹具设计中,管路经常被当成最后的“收尾工作”。
结果就是软管绕来绕去、接头高出夹具表面,不仅影响整体观感,还容易积屑、磨损、妨碍装卸,甚至进入刀具和主轴的运动范围。
能暗铺不明铺,能集成不走管。
SECTION 01 · INTERNAL PASSAGE
固定油路,优先暗铺
启致精密在固定油路上优先选暗铺:
管路暗铺,是在夹具体、底板或连接板内部加工油路孔,让液压油直接通向油缸和控制元件。这样可以减少外露软管和接头,使夹具表面更整洁,也能降低碰刀、挂伤和切屑堆积的风险。
但暗铺并不是简单地在底板里打几个孔。
□ 是否与螺钉孔、定位销孔和吊装孔干涉?
□ 交叉孔是否便于钻削、清洗和封堵?
□ 孔道周围是否保留足够壁厚?
□ 堵头能否正常安装和拆卸?
□ 是否削弱关键受力区域?
底板厚度和油路孔径不能只按固定经验值确定,而要结合工作压力、所需流量、油缸数量、动作速度和交叉油路层数综合判断。
SECTION 02 · MANIFOLD MOUNTING
板式连接,减少外部接管
启致精密在紧凑夹具和自动化上下料场景上,会优先选带板式接口的油缸和阀件。
具备板式接口的油缸和阀件,可以通过安装面上的油孔与夹具体内部油路直接连接,中间使用 O 形圈密封。这种方式能够减少管接头,也更适合紧凑夹具和自动化上下料。
严格按照元件样本加工油口和密封槽。
保证安装面没有毛刺、磕碰和明显刀纹。
根据液压油、切削液和温度选择 O 形圈材质。
安装螺钉必须提供均匀、可靠的压紧力。
不要看到油口位置大致对应,就自行决定槽深、槽宽和密封圈规格。
SECTION 03 · MANIFOLD BLOCK
回路复杂时,使用集成块
回路一多,启致就会转用集成块,而不是接着往上加管子。
当夹具中包含多个油缸、减压阀、顺序阀、液控单向阀或压力检测元件时,全部依靠外部接管,管路很快就会变得混乱。
这时可以设计独立液压集成块,把控制元件和内部流道集中在一个模块中,再通过少量接口连接夹具内部油路。
阀件是否方便调节和更换?
测压口、堵头和接头是否有操作空间?
内部孔道是否存在无效死腔?
工艺孔是否便于加工、清洗和封堵?
材料和表面处理是否满足压力与环境要求?
集成的目的不是把阀件全部塞进一个小空间,而是减少接头、缩短管路,提高装配和维修效率。
SECTION 04 · CLEANLINESS
油路加工后,必须彻底清洗
启致把这一道当成暗铺油路的必付成本,不省。
暗油路最大的隐患,不一定是漏油,而是内部残留的铁屑和毛刺。这些杂质进入系统后,可能划伤密封件、堵塞小孔,或造成油缸和阀件动作异常。
去毛刺 → 冲洗 → 吹扫
→ 检查交叉孔贯通 → 确认清洁
SECTION 05 · EXTERNAL HOSE
必须明铺时,也要管得住
活动部位和需要频繁拆装的位置,启致会保留软管,但一定做管束和走向约束。
活动部位、旋转接口或需要频繁拆装的位置,仍可能需要软管连接。
软管必须避开:
· 刀具和主轴运动范围
· 工件装卸路径
· 尖角、切屑集中区和高温区域
· 容易被踩踏或拉扯的位置
同时保证合理弯曲半径,并使用管夹固定,避免软管长期悬空、扭曲和摆动。软管和接头还应匹配系统压力、流量及介质。
总结
管路必须进入总体布局
启致会在总体布局阶段就同步规划管路,而不是等夹具主体画完再补。
液压管路不能等夹具主体画完后再临时补上。更合理的做法,是在总体布局阶段就同步规划:
油路怎么走 · 阀块放哪里
接口如何连接 · 后期怎样维修
固定油路优先暗铺,复杂控制适当集成,必须外露的软管则要避开加工和装卸区域。好的管路设计,不只是看起来整洁,更重要的是不碰刀、不积屑、不易漏,而且出了问题能够快速拆检。
FINAL TAKEAWAY
能暗铺不明铺,
能集成不走管;
必须外露,也要安全可维护。
启致(昆山)精密机械有限公司
需要选型支持
如果你正在为某个工序的定位、支撑或夹紧方式纠结,可以把工件图和加工要求发给我们,启致精密可以协助判断该用哪一类元件、怎么排布,以及夹紧力需要多大。





