
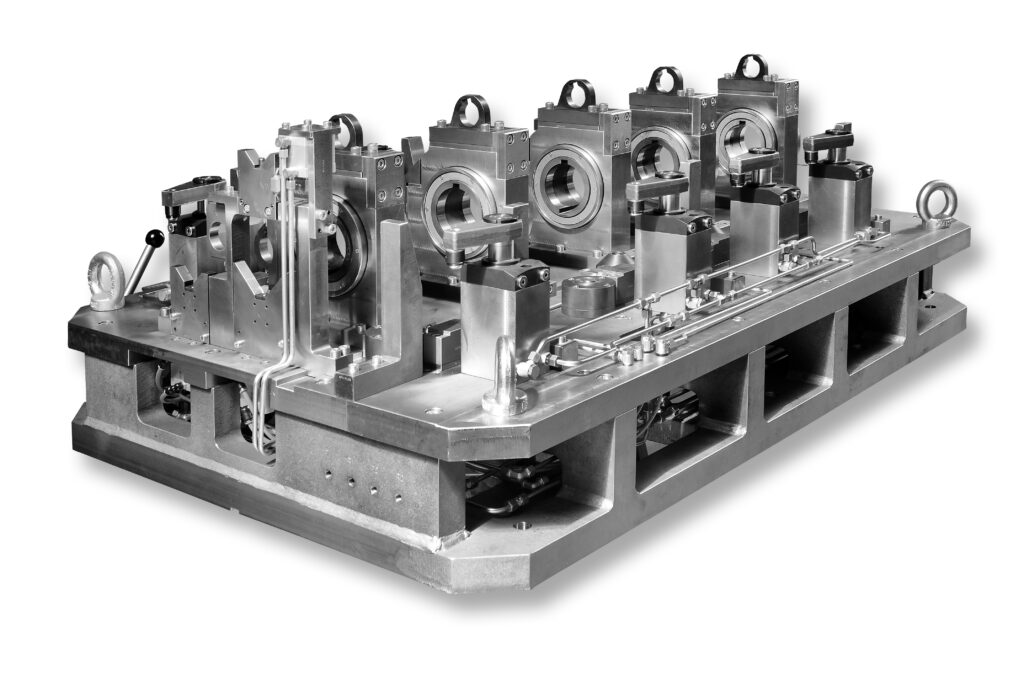
启致把液压夹具的稳定拆成两个条件:定位把六个自由度约束够,夹紧把力传到该去的地方。这两条的底层,是 3-2-1 定位法则与液压支撑缸的搭配。本文从定位原理讲到执行元件选型,再讲到“夹紧”与“支撑”的分工——本质都是让“力的传递”更可控,让“加工误差”更可预期。
一、夹具设计原理与定位基础
1. 夹具设计的目标与思路
启致给夹具定的核心目标是:让工件在加工过程中稳、准、快、不变形——这也是启致验收一套夹具设计的第一条标准。
无论是铣削、钻孔还是精加工,工件的定位与夹紧方式,直接决定了加工精度和生产效率。
在实际应用中,优质夹具的判断标准包括:
- 加工中无震动,无松动;
- 装夹快捷,重复定位精度高;
- 结构紧凑,操作安全可靠;
- 易于维护和标准化生产。
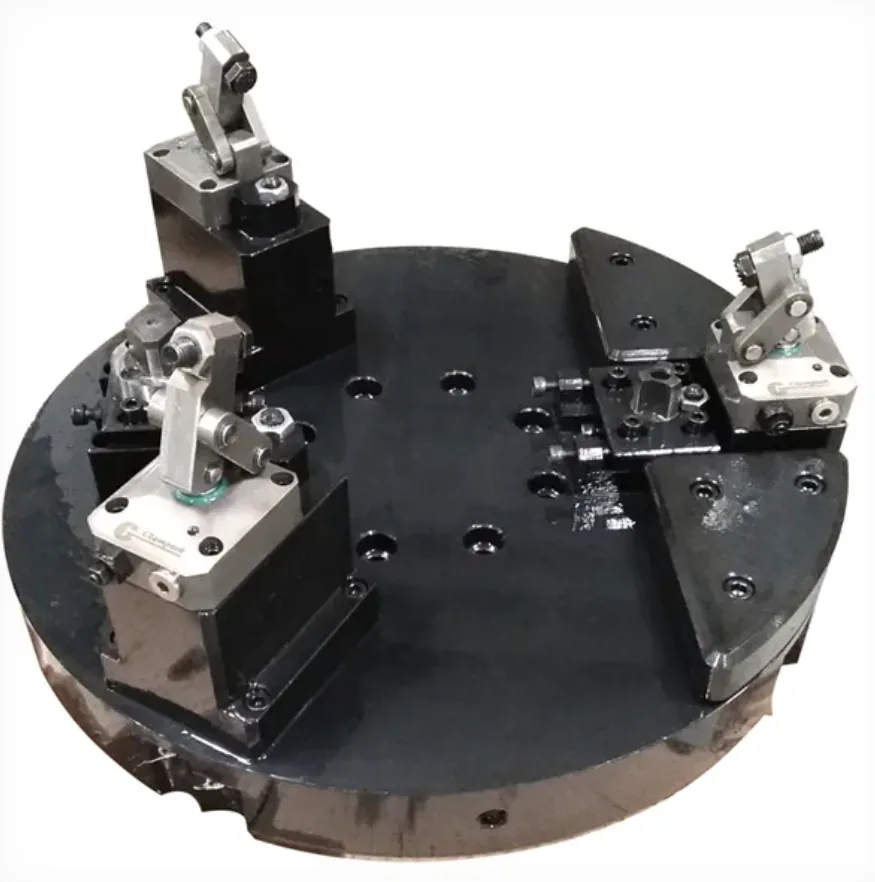 易于维护和标准化生产。
2. 定位基准的选择
统一原则:尽量让“工艺基准”和“设计基准”一致,减少误差传递。启致审定位方案时,第一条检查的就是这件事。
定位点选择:
- 平面定位常用于壳体、板类零件。
- 圆孔定位可限制旋转自由度。
- V形块定位适合轴类或异形件。
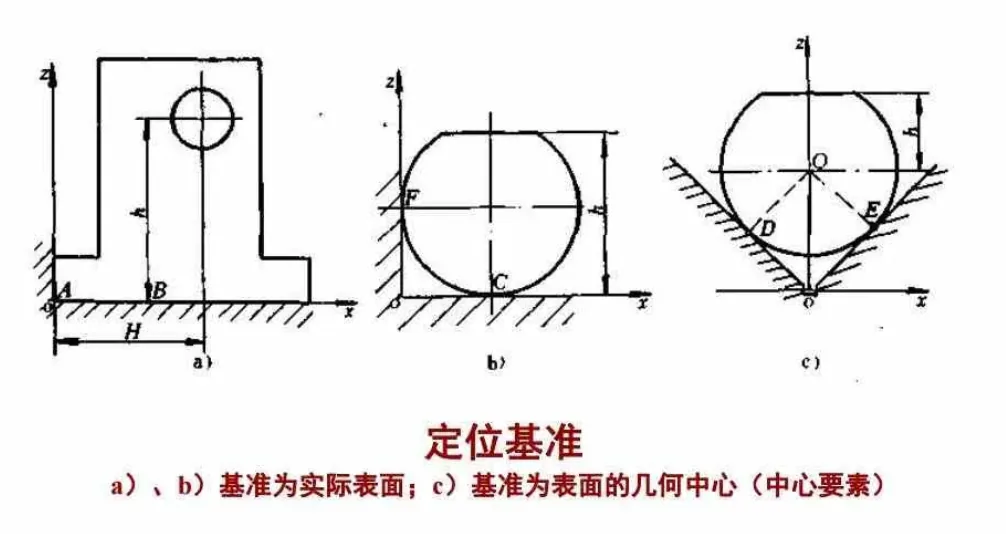 适合轴类或异形件。
避免误区:
平面只需要三个点就能确定位置。如果设置四个定位点,看似稳定,实际上很难做到四点完全在同一平面上。一旦有某一点略高或略低,工件放上去后会出现“三点接触、一点悬空”或“被顶起”的情况。
加工时夹紧力会把工件强行压平,产生内应力,加工完释放后就会“翘曲”或变形。
→ 正确做法: 用三点确定基准平面,确保受力均匀、接触可靠。
工件在空间有六个自由度(沿X、Y、Z三个方向移动和转动)。设计时只需用定位元件恰好约束这六个自由度即可。若重复约束同一方向,如在同一平面上设置多个定位销,会让工件“卡死”或受挤。
在夹紧时,这些多余约束会让工件产生应力和微变形,直接影响加工精度。
→ 正确做法: 只用必要的定位点控制自由度,其余位置采用浮动支撑来承力,而不是刚性定位。
3. 3-2-1 定位法则
“3-2-1 定位法则”是夹具设计中基础且常用的定位原则。启致精密在做夹具设计时,把它当成所有定位讨论的起点。
它的核心思想是:通过最少的定位点,准确地约束工件在空间中的六个自由度。
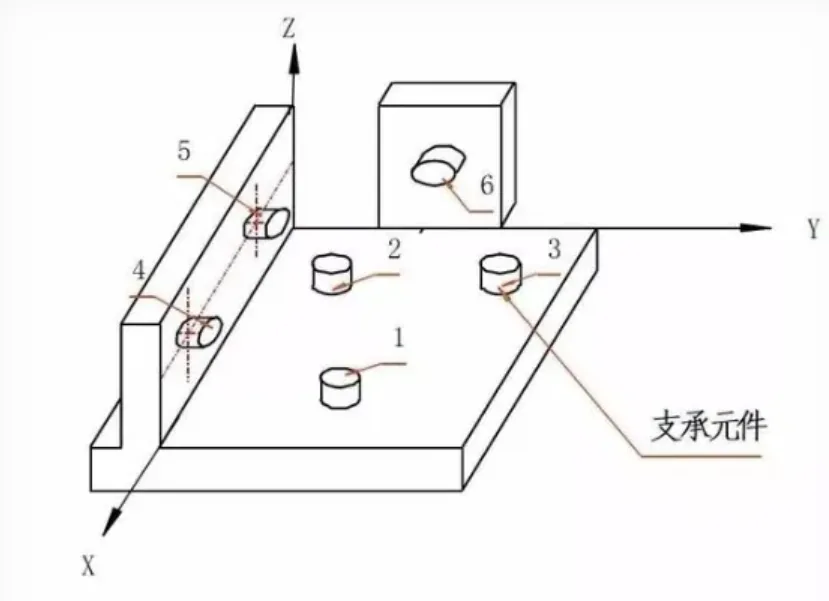
一个工件在三维空间中有六个自由度:
- 沿 X、Y、Z 三个方向的三个平移自由度;
- 绕 X、Y、Z 三个轴的三个转动自由度。
定位的目的,就是在不产生多余约束的前提下,用合适的支撑面、定位销、V形块等元件将这六个自由度全部限制。
具体分解如下:
- 三个支撑点(通常布置成三角形)可稳定地承托工件底面,限制工件沿 Z 方向的移动及绕 X、Y 轴的转动。
- 三个不共线的支撑点可确定一个平面,增加支撑点时需注意过约束与翘曲风险。
- 通过两个定位销或侧面支撑块,限制工件在 X、Y 平面内的一条方向自由度,同时防止绕 Z 轴的转动。
- 通常一个销是定位孔配合,另一个销设计成“导向销”或“浮动销”,用于防止过约束。
- 最后一个定位点用于限制工件在平面内的另一方向位移,使六个自由度全部被约束。
实践要点:
- 若工件结构复杂,可将“3-2-1”原则灵活拆分在不同工位上,只要最终约束六个自由度即可。
- 对于薄壁件或长尺寸零件,可让部分定位点采用弹性支撑或液压浮动支撑,以防止工件被挤变形。
- 任何多于6个约束的设计,理论上都存在“过约束风险”,应尽量避免。
遵循3-2-1原则并搭配液压支撑缸,能显著减少夹紧变形,提高重复装夹精度,这是高精度加工夹具的基本逻辑与稳定核心。
二、液压夹具系统与油缸分类
1. 液压夹具的工作原理
启致常配的液压夹具,原理都是利用油液压力推动活塞或推杆,实现快速、稳定、重复性高的夹持。
相比机械式夹具,液压夹具有三大优势:
- 夹紧力可控通过调压阀精确设定;
- 动作一致性好多缸同步夹紧,批量精度高;
- 节省人力与时间自动化程度高,适合中高批量生产。
液压系统通常由泵站、阀组、管路及液压缸组成,系统压力一般为 7 MPa。
根据不同工件与动作要求,液压缸承担不同角色:夹紧、支撑、推顶或定位。
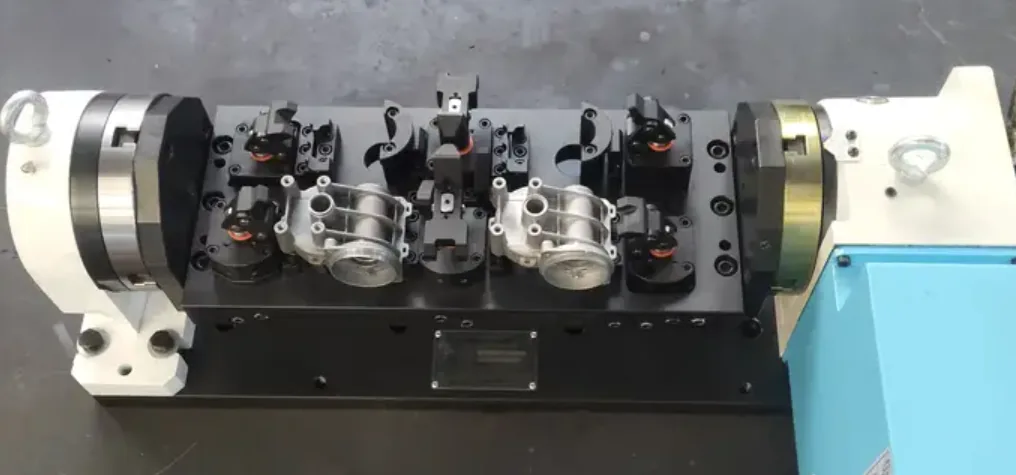
2. 液压夹具的主要组成
启致把一套液压夹具拆成四块来排布和报价:动力源、控制阀组、执行元件、辅助元件。
- 动力源(液压泵)提供压力油。
- 控制阀组包括顺序阀、节流阀、单向阀、减压阀、保压阀等。
- 执行元件(液压缸):负责完成具体动作。
- 辅助元件油管、接头、蓄能器、压力表等。
系统的稳定性取决于管路布局与阀组逻辑。
3. 液压缸分类与应用
启致供的液压执行元件按动作方式分,常用的是下面这几类。选哪一类,取决于压板要往哪个方向走、周围留了多少空间。
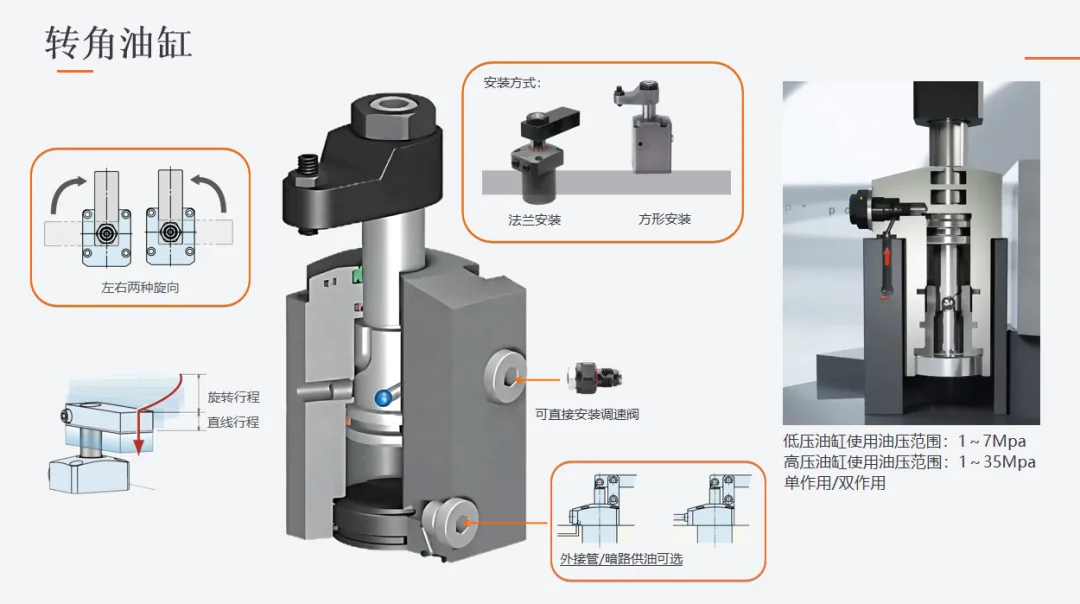
作用:夹爪先旋转再下压,适合狭小空间。
特点:结构紧凑、夹紧行程长;单压/双压转角可选(一般90°)。
应用:加工中心工位夹具、汽车零部件、批量零件装夹。
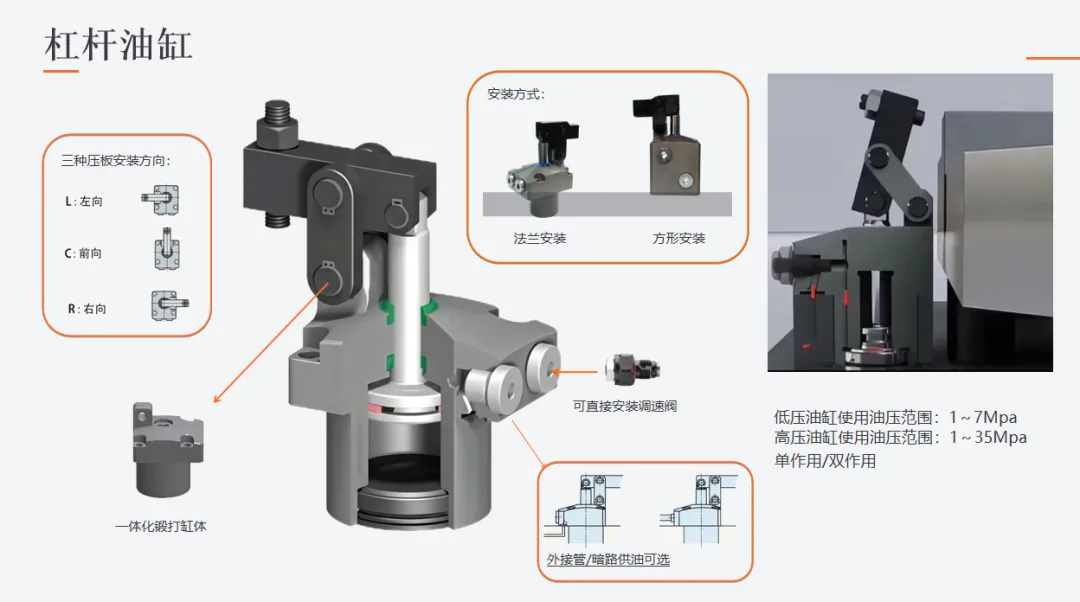
作用:通过杠杆结构夹紧工件。
特点:结构简单,使用寿命需结合工况及维护情况评估;适合横向干涉空间有限的情况。
应用:大型工件加工、工装夹具、焊接夹具。
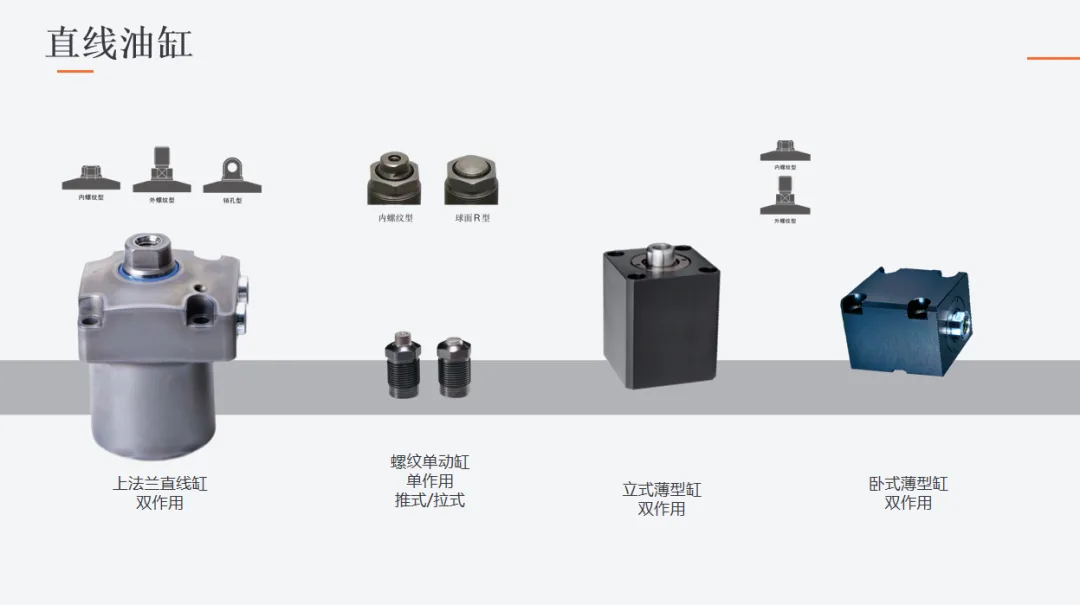
作用:在空间受限的情况下提供直线推拉动力。
特点:厚度小、节省空间;响应快、动作稳定;可多点布置;安装方式多样。
应用:多工位夹具、精密零件装夹、设备内部空间有限场合。
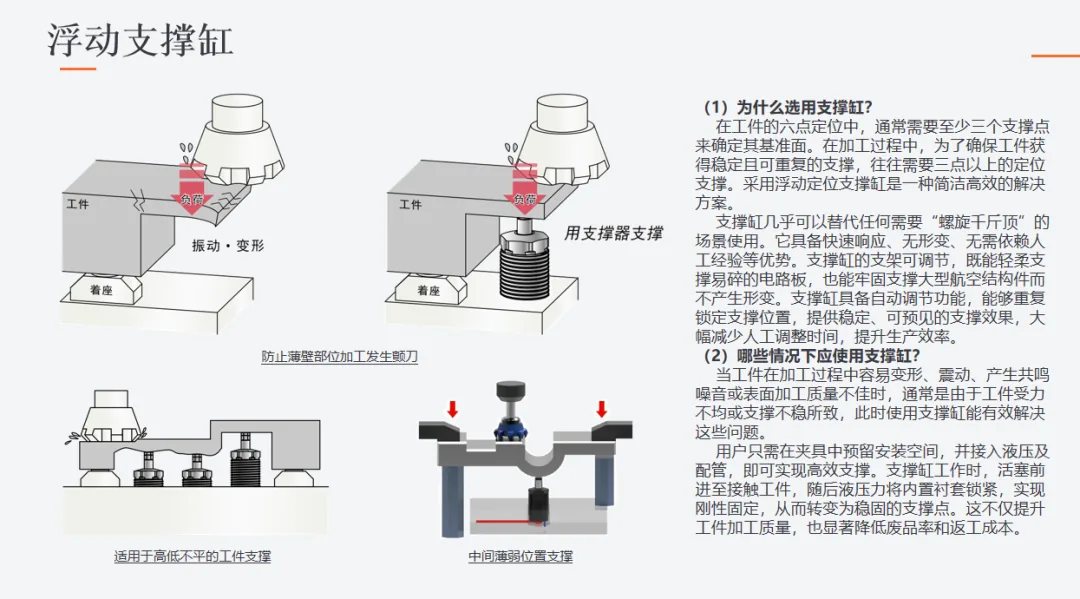
作用:支撑工件,防止加工过程振动和变形。
特点:可调节高度,气动或液压驱动;提高加工精度。
应用:薄壁件、大型工件、易变形零件加工。
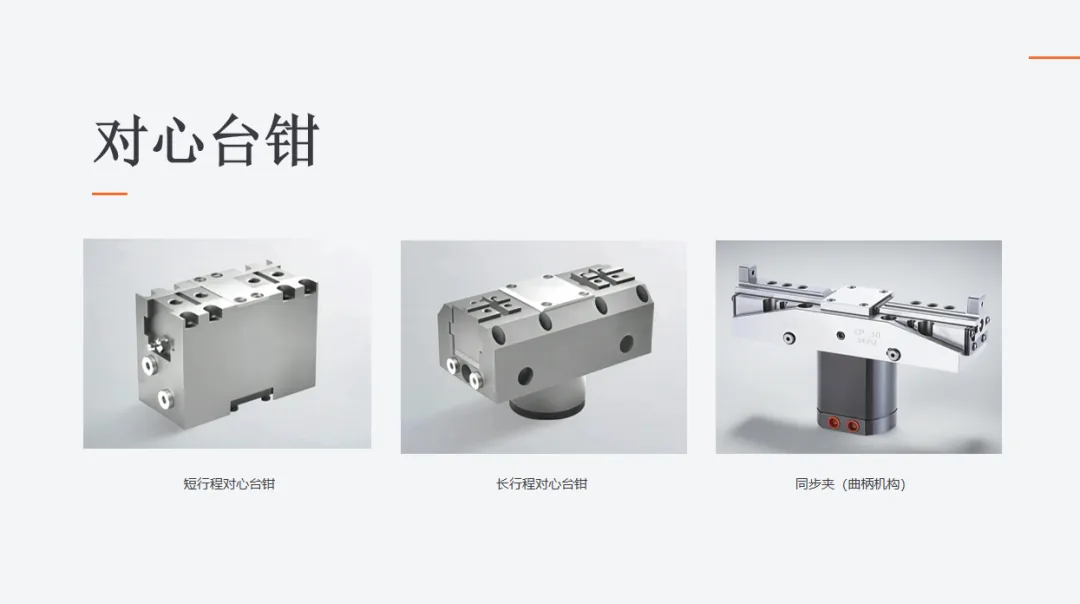
作用:同步夹紧使工件自动居中,保证加工基准一致。
特点:双向同步夹紧,适用不同宽度工件,刚性强,可承受较大切削力;可配合液压/气动驱动实现自动化。
应用:批量零件装夹、多面加工、多工位夹具核心定位单元。
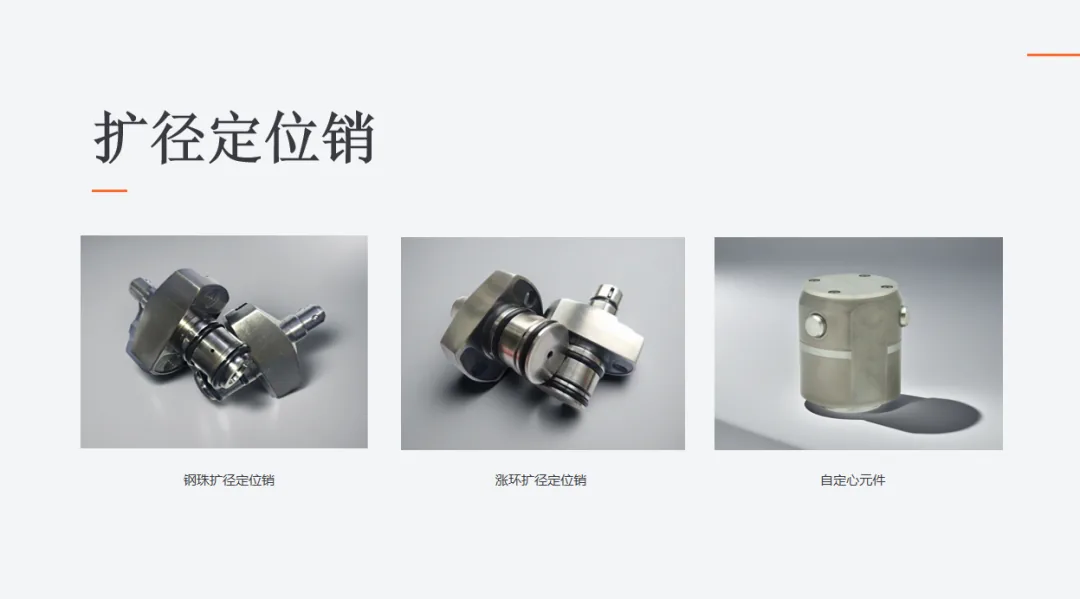
作用:通过孔内膨胀实现快速精准定位。
特点:气动或液压驱动;最小 φ8mm;重复定位精度高,安装方便。
4. 液压夹具中夹紧与支撑的区别
液压夹具的两大核心功能是“夹紧”和“支撑”,两者看似相似,实则分工截然不同。启致精密在方案评审时会把这两件事分开核对:夹紧负责“固定位置”,支撑负责“维持形状”。
夹紧的作用是让工件在加工过程中不发生位移。
它通过液压缸或杠杆机构产生夹紧力,把工件压在定位基准面上,从而消除加工力、惯性力、切削震动造成的滑移或抬动。
关键特征:
- 夹紧力方向应与主要切削力方向相反;
- 夹紧力应通过刚性支撑点或定位面传递,而不是直接作用在薄弱部位;
- 夹紧力大小要合适——过小工件会滑动,过大则可能造成变形;
- 对于不同工件材料(如铝合金、铸铁、不锈钢),夹紧压力的安全系数应区别对待。
夹紧力设计合理,是防止加工“跑位”和震纹的首要条件。
支撑装置的任务不是“固定”,而是“承托”。
它的作用是抵消工件因切削力、重力或夹紧力作用而产生的弹性变形和振动,从而维持工件形状的稳定。
典型形式包括:
- 固定支撑(刚性支座);
- 可调支撑(螺纹或垫块结构);
- 液压浮动支撑缸。
5. 液压夹具的安全与维护要点
启致精密在交付夹具时会附一份维护清单,核心就是下面这几条——液压夹具的故障大多出在油液和接头上,而不是缸本身。
- 定期更换液压油;
- 检查油管和接头,防止老化和松脱;
- 使用清洁液压油;
- 防止切削液、粉尘进入系统;
- 夹具长期停用时,应释放系统压力并做好防尘。
夹具的稳定,源于科学的定位逻辑与可靠的油缸系统。
无论是3-2-1定位法的几何原理,还是液压夹具中支撑缸、夹紧缸的匹配设计,本质都是让“力的传递”更可控,让“加工误差”更可预期。
- 全套标准配件电子目录
- 各品牌夹具油缸三维数模
- 针对工件和加工需求的选型建议
- 部分绝版型号的替代方案
- 进口产品国产化替代方案同价位高质量升级方案
一套好的液压夹具,不仅是设计合理,还要配件选得对。希望这份资料能帮助您在加工中心的夹具应用中少走弯路,提升效率与精度。
需要选型支持
如果你正在为某个工序的定位、支撑或夹紧方式纠结,可以把工件图和加工要求发给我们,启致精密可以协助判断该用哪一类元件、怎么排布,以及夹紧力需要多大。





