
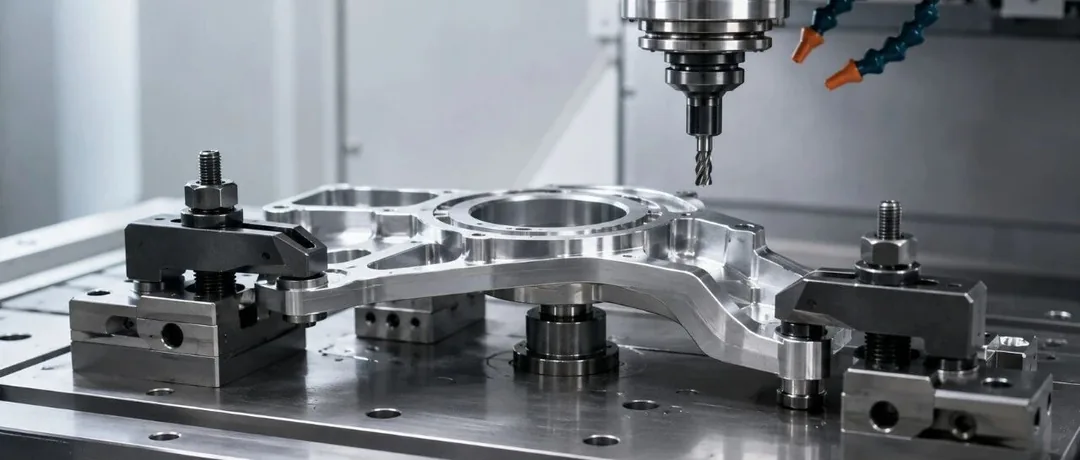
在夹具设计中,经常会遇到一个问题:夹紧点到底该放在哪? 启致的经验是——尽量靠近加工位置,但不是越近越好。
夹紧点应该尽量靠近加工位置,还是离远一点,给刀具留出更多空间?
一般原则是:
在不发生刀具干涉、不导致工件变形的前提下,夹紧点应尽量靠近加工区域。
但比“距离近”更重要的,是让切削力、夹紧力和支撑力形成短而稳定的受力路径。
一、为什么夹紧点要靠近加工位置
在启致看来,夹紧点靠近加工位置有三层收益,按重要性排:
1. 减少弯曲变形和振刀
启致把这一条排在第一位,因为它是夹紧点位置最直接的收益。
切削力作用在工件上时,会产生弯矩:
当夹紧点或支撑点距离加工位置较远时,工件中间部分容易形成类似悬臂梁的结构。
力臂越长,工件越容易出现:
- 弹性让刀,尺寸不稳定;
- 平面度、垂直度超差;
- 加工表面产生振纹;
- 刀具磨损加快;
- 切削参数不敢提高。
因此,夹紧点靠近加工区域,本质上是为了缩短受力距离,提高局部刚性。
2. 降低工件抬起和位移风险
切削力不只会推动工件,还会把它抬起来——这是启致精密在方案里一定会单独核的一项。
切削力不仅会推动工件,还可能产生倾覆力矩。
如果加工位置距离夹紧区域较远,工件可能出现微量抬起、转动或位移。即使肉眼看不出来,也可能导致孔位、尺寸和形位公差不稳定。
夹紧位置越接近主要切削区域,通常越有利于控制工件姿态。
3. 缩短受力闭环
启致常说的“把力闭在夹具里”,指的就是这一步。
理想状态下,切削力应快速通过工件、支撑元件和夹具体传递到机床工作台。
这条传力路径越短,系统刚性通常越好。
因此,夹紧点不能单独考虑,还要结合定位点和支撑点一起布置。
二、实际设计中要注意三点
不过靠得越近,约束也越多——启致精密在定位置时会同时过一遍下面三关:
1. 不能影响刀具和排屑
启致把这一条当成夹紧点“能不能靠这么近”的否决项。
夹紧机构靠近加工位置时,必须检查刀具、主轴、刀柄、冷却液喷嘴及退刀路径。
不要为了靠近加工位置,反而造成碰撞风险或切屑堆积。
2. 夹紧力要落在有效支撑范围内
启致精密在定夹紧点位置时,会同时把反方向的支撑位置标出来。
夹紧点下方或受力反方向应有可靠支撑。
如果直接在薄壁、悬空或刚性较差的位置下压,夹紧力本身就可能把工件压变形。
加工时尺寸合格,松开夹具后工件回弹,最终仍然可能超差。
3. 合理使用浮动支撑缸
当主夹紧点被结构限制住、靠不近加工区时,启致的做法是在薄弱或悬空区域补浮动支撑缸。
当主夹紧点受结构限制,无法靠近加工区域时,可以在薄弱或悬空区域附近增加浮动支撑缸。
浮动支撑缸应先轻柔接触工件,再锁紧内部机构,在不改变原始定位状态的前提下补充局部支撑刚性。
需要注意的是,浮动支撑缸是支撑元件,不应被当作主动压紧元件使用。
三、总结
启致的结论是:夹紧点通常应靠近加工位置,但并不是简单地“越近越好”。
真正合理的设计原则是:
靠近切削区域,避开刀具干涉;夹紧作用在可靠支撑范围内,让切削力形成短而稳定的受力闭环。
需要选型支持
如果你正在为某个工序的定位、支撑或夹紧方式纠结,可以把工件图和加工要求发给我们,启致精密可以协助判断该用哪一类元件、怎么排布,以及夹紧力需要多大。





