
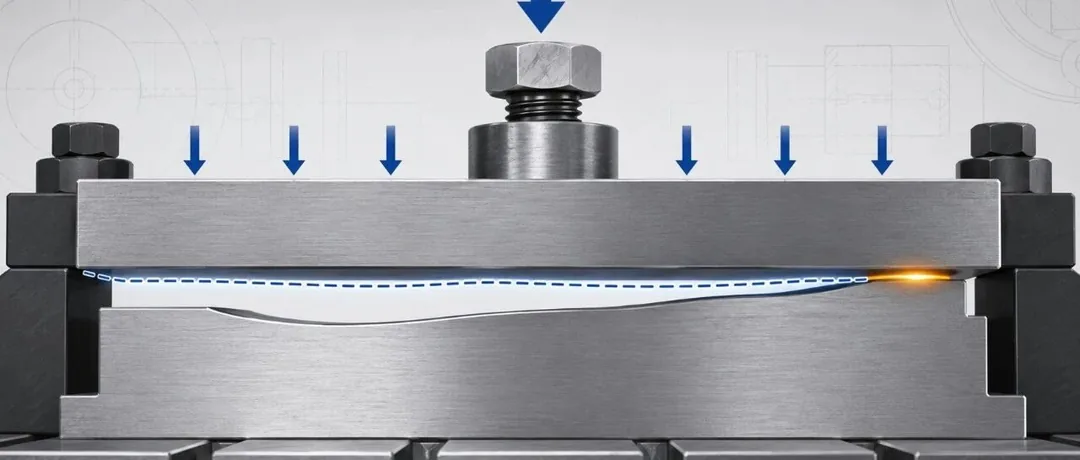
在液压夹具设计中,经常能看到一种“看起来更稳”的做法:把压板的压紧面做得很大。启致精密在评审这类方案时会先纠正一个概念——压紧面变大并不会增加压紧力,5 kN 还是 5 kN,变的只是这些力摊在多小的面积上。
在液压夹具设计中,经常能看到这样的压板:
为了“压得更稳”,把前端压紧面做得非常宽。
乍一看似乎很合理——接触面积越大,工件受力越均匀,也越不容易压伤。
但实际上,压紧面并不是越大越好。
一、压紧面变大,并不会增加压紧力
启致算这一步时先把总力固定住:假设压板最终作用在工件上的压紧力是 5000 N。
无论压紧面是10×10mm,还是20×50mm,只要油缸输出、压板力臂等条件没有变化,总压紧力并不会因为面积增大而增加。
真正改变的是接触压力:
所以增大压紧面的主要意义,是降低单位面积上的压力。
对于铝件、薄壁件、表面较软的工件,适当增大压紧面积确实可以降低压痕风险。
但这不等于面积越大越好。
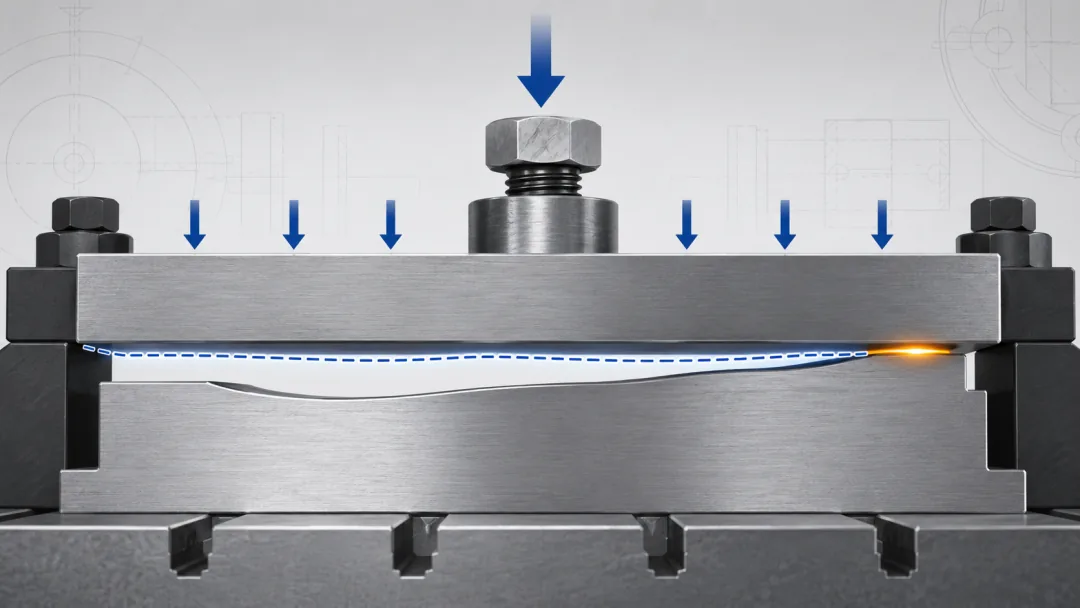
二、做了一个“大平面”,不代表真的整面受力
启致看接触状态的经验是:CAD 里的面和现场真正受力的面,通常不是同一个。
这是实际夹具中非常容易被忽略的问题。
压板加工有平面度误差,毛坯表面也不可能绝对平整,再叠加安装误差、工件公差以及压板受力后的微小变形。
设计图纸上可能是“大面积接触”,实际夹紧以后却可能只有:
这时名义上的“大压紧面”,实际反而变成了一个位置不确定的压紧点。
对于定位精度要求较高的夹具,这种状态并不理想。
三、比压紧面积更重要的是:力压在哪里
启致认为,夹具设计真正需要关注的是力的传递路径,而不是压紧面积的大小。
比较理想的状态通常是:
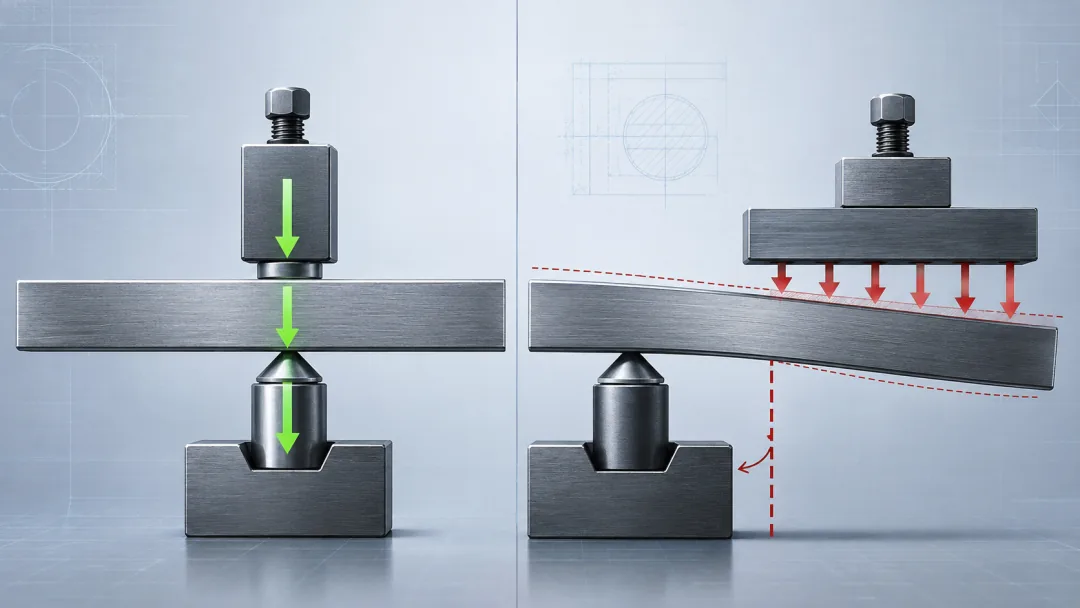
压紧力尽可能直接传递到支撑位置。
如果为了追求“大压紧面”,把压板做得很宽,而工件下方只有一个较小的支撑区域,那么部分压紧力就可能作用在悬空区域。
对于薄壁件尤其明显:
夹紧时工件发生弹性变形,加工时尺寸看起来正常;一旦松开夹具,工件回弹,尺寸就可能发生变化。
所以很多时候,压得准,比压得宽更重要。
四、大压紧面还有一个现实问题:铁屑
正因如此,启致精密在薄壁件和精加工面上反而倾向把压紧面做小、做圆。
机加工现场很难避免铁屑、毛刺和颗粒物。
压紧面积越大,需要保证完全清洁的区域也越大。
如果压板下面夹进去一颗铁屑,原本设计的大面积接触就可能瞬间变成局部点接触,甚至把工件一侧顶高。
因此,一些成熟的夹具设计反而会采用:
目的就是让真正的压紧位置更加可控。
那么压紧面到底应该做多大?
启致的答案是:没有一个固定尺寸,要按工件材料和允许的接触应力倒推。
设计时至少考虑四件事:
- 工件表面是否能够承受当前接触压力;
- 是否存在压伤、压痕风险;
- 压紧位置是否尽量靠近可靠支撑;
- 实际加工状态下,能不能形成稳定、可重复的接触。
因此,夹具压紧面的设计原则并不是:
而应该是:
在保证工件表面承压能力的前提下,让压紧区域尽可能明确,让压紧力沿着合理的路径传递到支撑点。
设计液压夹具时,油缸出力当然重要,但真正决定夹紧效果的,往往是油缸出力、压板力臂、压紧位置、支撑位置以及工件刚性共同形成的受力系统。
需要选型支持
如果你正在为某个工序的定位、支撑或夹紧方式纠结,可以把工件图和加工要求发给我们,启致精密可以协助判断该用哪一类元件、怎么排布,以及夹紧力需要多大。





