
启致精密在过去一年被客户问得最多的一个新问题是:产品不断改版、批量又不大,夹具怎么才能快速跟着换? 答案不是把夹具做得更灵活,而是在机床和夹具之间加一层标准接口——这就是零点定位系统。本文借机器人零部件的例子,把这条思路拆开讲。
2026年8月19日,宇树科技正式登陆科创板。
对于机械制造行业来说,真正值得关注的并不只是又多了一家机器人上市公司,而是机器人产业正在从“概念和样机”逐渐走向规模化制造。
一台机器人背后,并不只有算法、控制器、伺服电机和减速器,还有大量需要机械加工的精密零部件:关节壳体、减速器壳体、电机壳体、轴承座、机械臂结构件、腕部壳体、底座、连接法兰以及末端执行器安装件……
机器人产量越大,这些零部件背后的加工中心、刀具、夹具、自动上下料以及柔性制造需求就越值得关注。
而机器人零部件又有一个非常典型的特点:
今天加工的是某款机器人关节壳体,明天可能换成另外一个负载等级;同一款产品经过几轮迭代,安装孔、外形甚至加工基准都有可能发生变化。
这也给传统夹具提出了一个新的问题:
过去我们考虑最多的是“工件怎么定位、怎么夹紧”;
而机器人零部件进入批量制造以后,还必须考虑另一个问题:
这正是零点定位系统越来越值得关注的原因。
一、机器人零部件为什么越来越考验夹具?
启致精密在机器人零部件项目上遇到的第一个问题,往往不是“能不能夹住”,而是“这一套夹具能做几个月”。
很多机器人零部件看上去只是一个铝合金壳体,但真正加工起来并不简单。一个关节壳体上,可能同时存在轴承孔、电机安装面、减速器安装面、定位孔和连接孔,对同轴度、位置度、基准统一以及多面加工都有较高要求。
更重要的是,与传统大批量汽车零部件相比,机器人行业目前更加明显地表现出多品种、中小批量、快速迭代的特点。
如果每更换一种产品,都重新设计、安装、找正一套传统夹具,设备换型时间和夹具投入都会迅速增加。
所以机器人零部件制造真正需要解决的,已经不只是:
还包括:
这正是零点定位系统要解决的问题。工业机器人真正拉动的,并不只是减速器、伺服电机和控制系统。在整机背后,还有大量需要精密加工的机械零部件,例如关节壳体、减速器壳体、电机壳体、轴承座、机械臂结构件、腕部壳体、底座、连接法兰以及末端执行器安装件。
这些零件有一个明显趋势:结构越来越轻、集成度越来越高,同时型号更多、更新更快。
对于机械加工企业来说,这意味着一个新的问题:过去一套夹具长期加工一种产品的模式,正在越来越难适应机器人零部件生产。
二、零点定位解决的是“夹具与机床之间的接口”
启致精密在换型频繁的项目上,会把零点定位放在第一步考虑:传统夹具换型要拆螺栓、吊装、找正、打表,再重新建立加工基准。
传统夹具通常直接安装在加工中心工作台上,更换夹具时需要拆螺栓、吊装、找正、打表,再重新建立加工基准。
零点定位系统则在机床与夹具之间增加了一层标准接口:
加工中心 → 零点定位模块 → 标准基板/托盘 → 液压夹具(虎钳)→ 工件
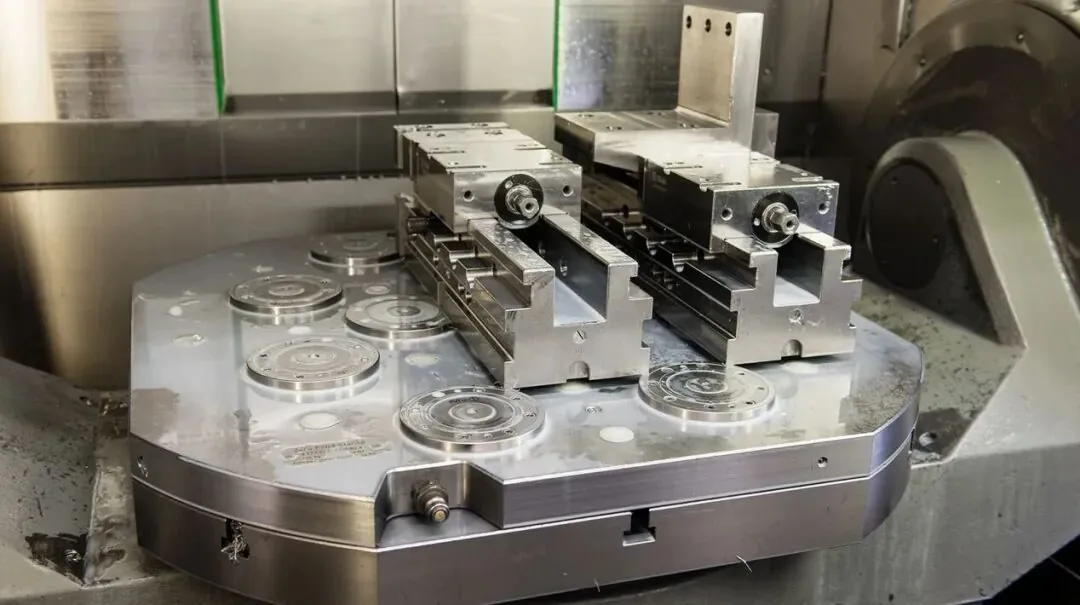
夹具底板上安装拉钉,放入零点定位模块后,通过机械机构进行定位和锁紧。再次更换同一套夹具时,不再依靠人工重新找正,而是依靠标准化接口恢复原有位置。
因此,零点定位最大的意义并不是“夹得更紧”,而是:
三、为什么它特别适合机器人零部件?
机器人零部件往往具有多品种、中小批量、快速迭代的特点,这恰好是启致推荐零点定位的场景。
例如一台加工中心需要加工三种不同机器人关节壳体,可以分别准备三套液压夹具。A型号生产结束后,直接将整套夹具从零点定位模块上拆下,再安装B型号夹具。
如果进一步采用托盘化设计,还可以在机床外提前完成工件装夹。
机床正在加工A产品时,操作人员已经在床外准备下一块托盘。加工完成后,只需要交换托盘即可继续生产,减少机床等待装夹的时间。
这也是零点定位在柔性制造中的真正价值:
四、再进一步,就是机器人自动换夹具
当零点定位与机器人、托盘库结合以后,整个逻辑会进一步改变——这也是启致给柔性线做规划时的终点形态。
可以形成:
托盘库 → 机器人搬运 → 零点定位自动锁紧 → CNC加工 → 自动交换下一套工装
此时机器人不仅负责上下工件,还可以直接搬运整套托盘或夹具。
同一台加工中心白天加工关节壳体,下一批订单可能切换到减速器壳体,只需要调用另外一套夹具和对应程序。
设备由过去的“专机专用”,逐渐变成:
一台设备对应多个产品,一套标准接口对应多套夹具。
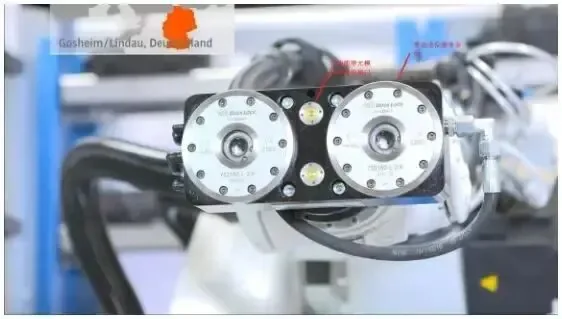
这才是真正的柔性制造。
五、零点定位和机器人快换,其实是同一种制造思路
启致精密在做机器人上下料项目时发现,机床端的零点定位和机器人末端的快换装置,本质是同一件事:把人工拆装、找正的动作换成标准接口。
在自动化产线中,标准化快速连接并不只存在于机床工作台。
机床端使用零点定位系统,快速交换夹具和托盘;机器人末端使用快换装置,快速切换夹爪、吸盘、焊枪等工具。
它们并不是完全相同的产品,但背后的思路高度一致:
把原本需要人工拆装、找正和调整的连接方式,变成标准化、可重复、可自动执行的接口。
自动化真正发展到后面,比拼的不只是机器人跑得多快,而是谁能够更快完成换型。
六、夹具设计也应该开始考虑“下一步”
过去设计液压夹具,启致首先考虑的是定位是否稳定、夹紧力是否足够、工件会不会变形。
这些仍然非常重要。
但面对机器人零部件、五轴加工和柔性生产线,还应该多考虑几个问题:
零点定位的价值,正在从一个简单的“快速换夹工具”,逐渐变成柔性制造系统中的标准机械接口。
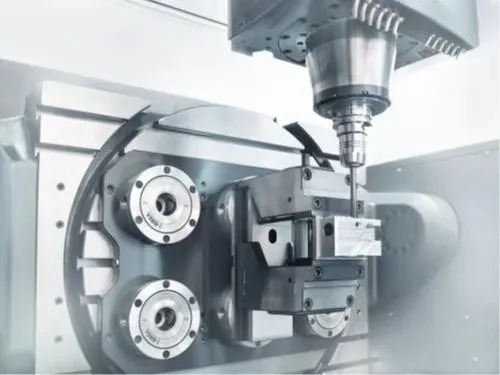
对于机器人零部件加工企业来说,真正高效的方案,未来很可能不只是某一套夹具,而是:
零点定位 + 模块化液压夹具 + 五轴加工 + 托盘库 + 自动上下料。
机器人产业的发展,给夹具行业带来的机会,也许远不只是多卖几只油缸,而是一次制造方式的升级。
需要选型支持
如果你正在为某个工序的定位、支撑或夹紧方式纠结,可以把工件图和加工要求发给我们,启致精密可以协助判断该用哪一类元件、怎么排布,以及夹紧力需要多大。





