
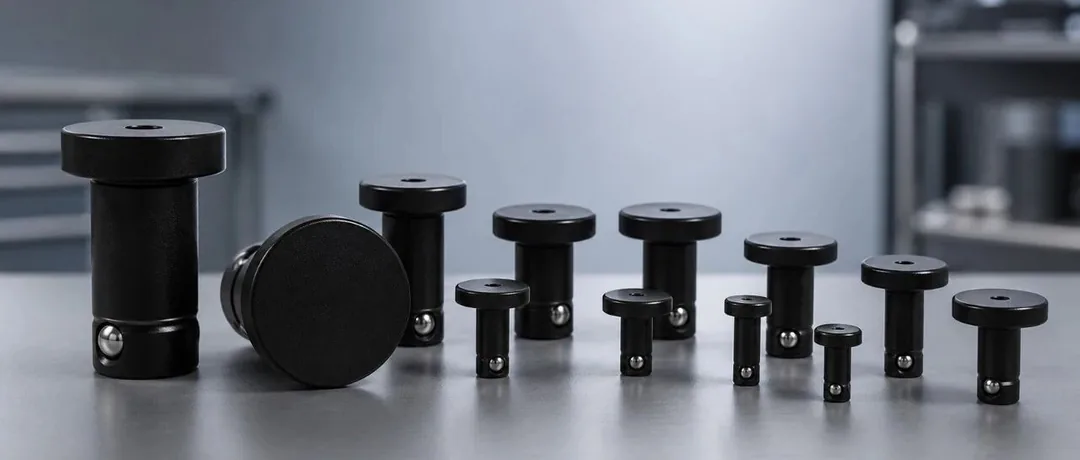
在机加工现场,影响效率的往往不只是切削速度——换夹具的时间同样是产能。启致讲的手动球锁系统要解决的不是“锁得快”,而是换完以后下次还能回得准。本文讲它的组成、锁紧原理、重复定位、设计禁区与现场防护。
在机加工现场,影响效率的往往不只是切削速度。
很多时候,机床真正浪费的时间,发生在加工之前:拆旧夹具、清理工作台、安装新夹具、人工找正、打表确认、锁紧螺栓、再次复查。
如果是大批量生产,这部分时间还可以被产量摊薄;但在小批量、多品种、频繁换型的加工模式下,每一次换夹具都会直接占用机床有效加工时间。
手动球锁快速定位锁紧系统,解决的正是这个问题。
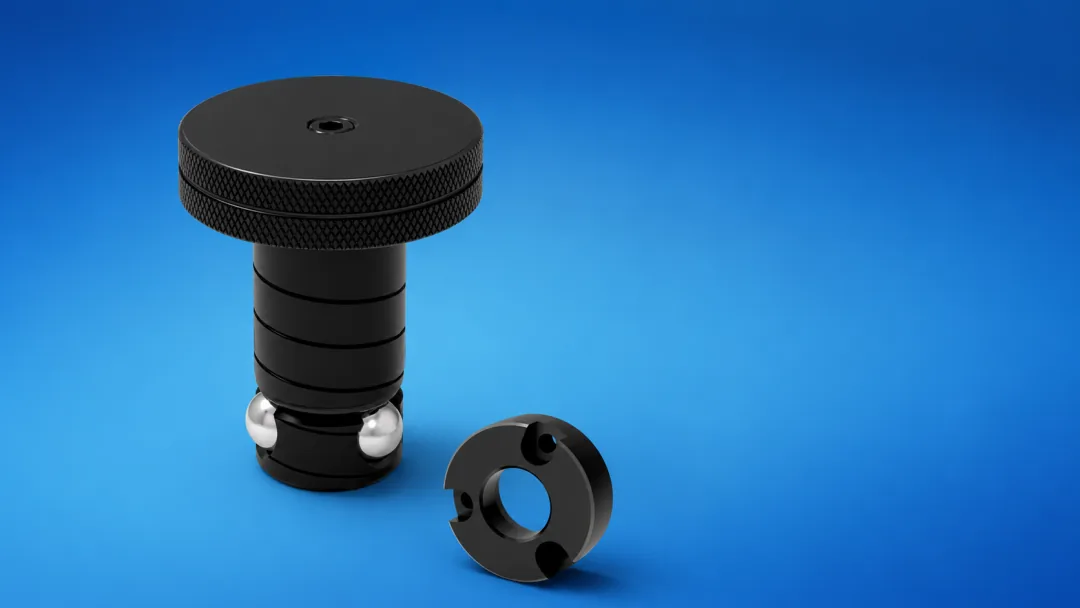
它不是单纯替代几颗螺丝,而是为基础板和夹具托盘之间建立一套标准化接口,让夹具更换从“现场反复调整”,变成“按固定基准快速复位”。
一、它由哪些部分组成?
启致把一套完整的手动球锁系统拆成三部分来看:
一套完整的手动球锁系统,通常由三部分组成:
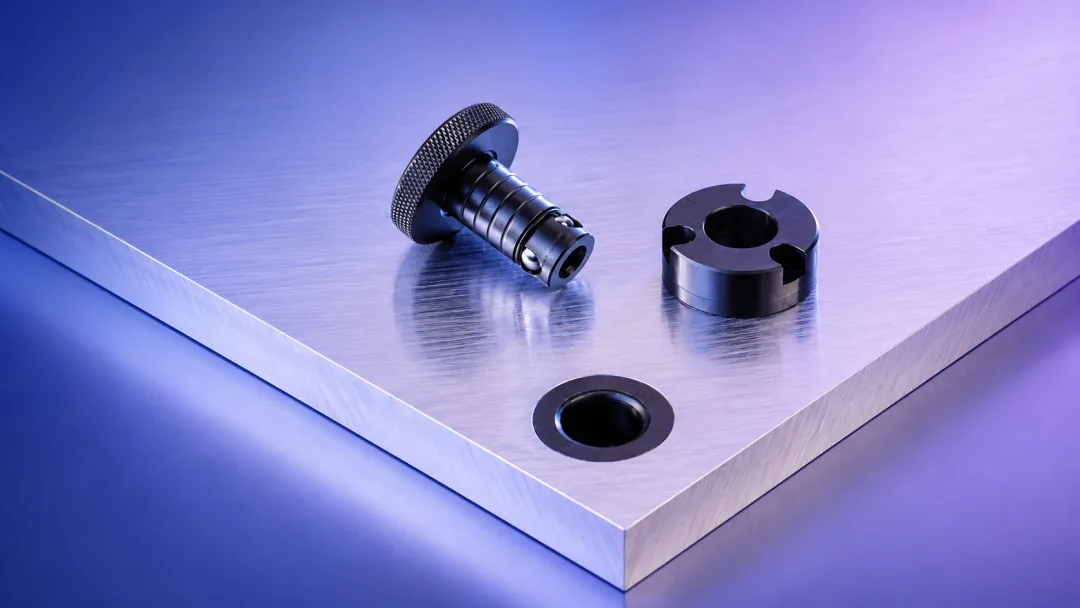
接受套,安装在基础板或机床工作台连接板上,作为底层固定接口。
定位套,安装在夹具托盘、工装板或夹具底板上,用于与接受套形成定位配合。
手动球锁本体,作为锁紧件,通过机械结构把托盘与基础板拉紧并固定。
简单理解,就是基础板负责建立统一基准,不同夹具安装在不同托盘上,换型时只需要更换托盘,再通过球锁完成定位和锁紧。
这样一来,同一台机床可以对应多套夹具,不必每次都从头找正。
二、球锁为什么能实现快速锁紧?
启致解释原理时不绕弯:手动球锁的结构本身并不复杂。
手动球锁的工作原理并不复杂。
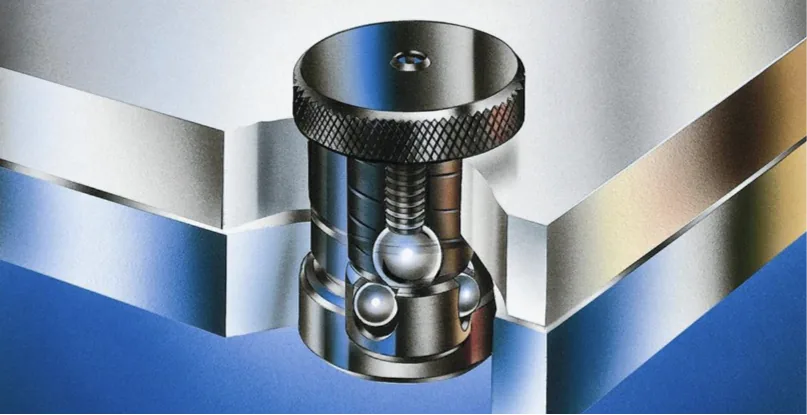
操作人员先将夹具托盘放在基础板上,使定位套与接受套孔位对齐,然后插入球锁本体。锁紧时,通过内六角扳手、可调手柄或指旋结构驱动内部螺杆,螺杆锥面推动钢珠向外扩张,使钢珠与定位套、接受套内部斜面形成接触。
随着锁紧动作完成,托盘被向下拉紧,并与基础板稳定贴合。
它的关键不只是“插进去”,而是同时完成了定位、拉紧和锁紧。这也是它比普通螺栓固定更适合快换夹具系统的原因。
该系列系统重复定位精度可达 ±0.013mm 以内,成套夹具更换时间最多约 1 分钟,成套球锁最大承重可达 36 吨,适合小批量、多品种工件的快速切换场景。
三、真正的价值不是“锁得快”,而是“下次还能回得准”
启致纠正得最多的一点就在这里:球锁的价值不在节省拆装时间。
很多人理解快换系统时,第一反应是节省拆装时间。
这当然重要,但更重要的是:夹具拆下来以后,下次再装回去,能不能稳定回到原来的位置?
传统螺栓固定方式,锁紧本身不难,难的是每次装夹后的基准确认。如果每次都需要重新打表、找正、调整,机床效率就会被大量非加工时间消耗掉。
手动球锁系统的价值,是把定位关系提前设计在基础板和托盘接口里。只要基础板基准稳定、托盘加工精度可靠,后续换型就可以减少现场反复调整。
这对于多品种加工、样件试制、柔性制造单元,意义非常明显。
四、设计时不能简单理解为“孔越多越准”
快换系统设计里,启致最常提醒的一条是:定位和锁紧不能混为一谈。
快换系统设计中,一个容易被忽视的问题是:定位和锁紧不能混为一谈。
并不是球锁数量越多,重复定位就一定越好。如果多个孔同时承担强定位功能,反而可能因为孔距误差造成装配困难,甚至形成过定位。
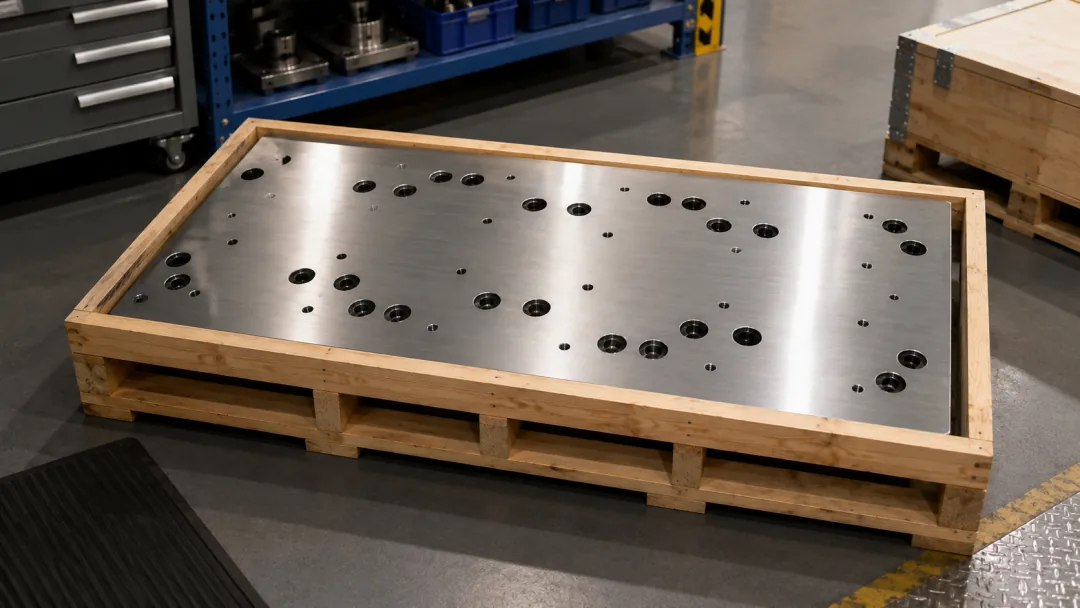
更合理的方式,是通过一级定位套和二级定位套建立主要定位关系,其他球锁点主要承担拉紧和锁紧作用。
一级定位套负责建立主要基准;二级定位套负责限制旋转方向,并适当补偿制造和装配误差;其他锁紧点则保证托盘与基础板可靠贴合。
这类系统用得好不好,关键不只在产品本身,也在夹具底板、基础板、孔位精度和定位逻辑是否设计合理。
五、不同操作形式适合不同现场
启致按现场条件来推荐操作形式,常见的有这几种。
手动球锁常见有几种操作形式。
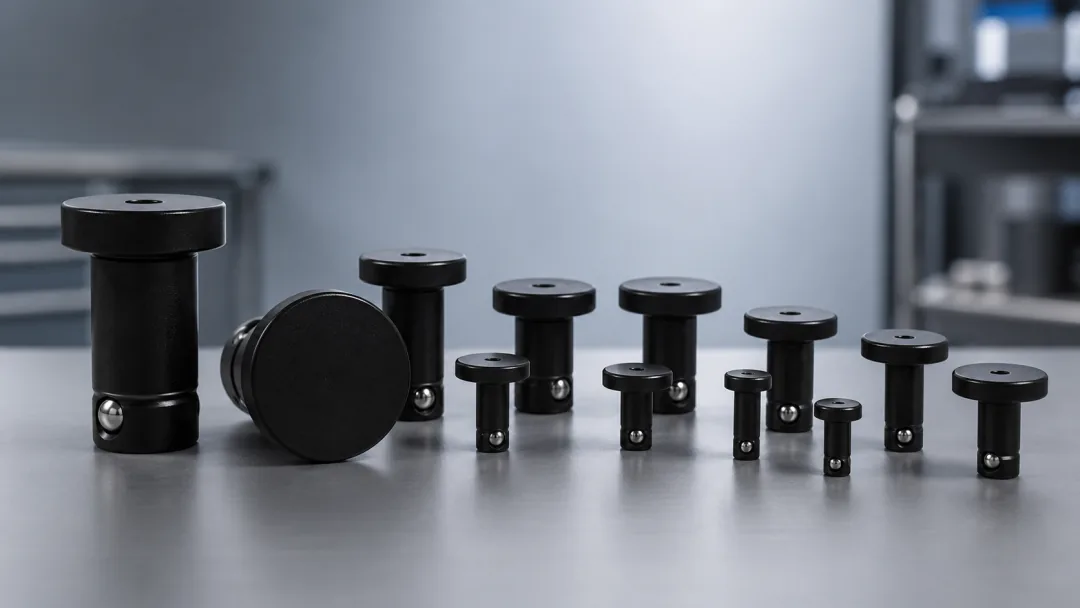
内六角驱动型结构紧凑,外部突出少,适合空间有限、容易产生刀具干涉的场景。
可调手柄型操作方便,不需要额外工具,适合换型频率较高、人工操作次数较多的现场。
指旋螺钉型操作直观,适合轻载或辅助定位场景,但不建议盲目用于高载荷锁紧位置。
此外,系统还可配合正装型接受套、背装型接受套、定位套、保护套等附件,根据基础板结构、托盘厚度、操作空间和现场排屑环境进行组合。
选型时不能只看“能不能装进去”,还要综合考虑夹具重量、切削力方向、操作空间、底板厚度、维护便利性和现场清洁条件。
六、切削液和铁屑防护也要考虑
快换系统再精密也是在加工现场用——启致会专门为切削液和铁屑留防护。
快换系统虽然是精密结构,但最终还是在加工现场使用。
现场有切削液、铁屑、粉尘和油污,如果定位孔长期暴露,杂质进入后容易影响定位锥面和锁紧配合。
因此,在球锁拔出后,建议配合保护套或防护结构使用,减少铁屑和切削液进入孔内。日常使用中,也要定期清理定位孔和配合面,避免因为细小颗粒造成锁紧手感变差、重复定位不稳定或定位面损伤。
快换系统不是装上去就结束,后期维护同样会影响长期精度。
结语
启致的总结是:手动球锁快速定位锁紧系统的本质,是把夹具更换过程标准化。
它适合的不是所有夹具,而是那些需要频繁换型、重复定位要求较高、机床停机时间成本较高的加工场景。
对于小批量、多品种生产来说,效率提升不一定只来自更快的切削参数,也可能来自更短的换型时间、更稳定的重复定位和更少的人工调整。
当基础板、托盘、定位套和球锁形成统一接口后,夹具就不再只是单独的一套工装,而是一套可以持续复用的柔性制造平台。
需要选型支持
如果你手上已经有工件图和夹紧位置,把图纸发给我们,启致精密可以帮你把缸选对、把力算准,并给出压板形式和排布建议。





