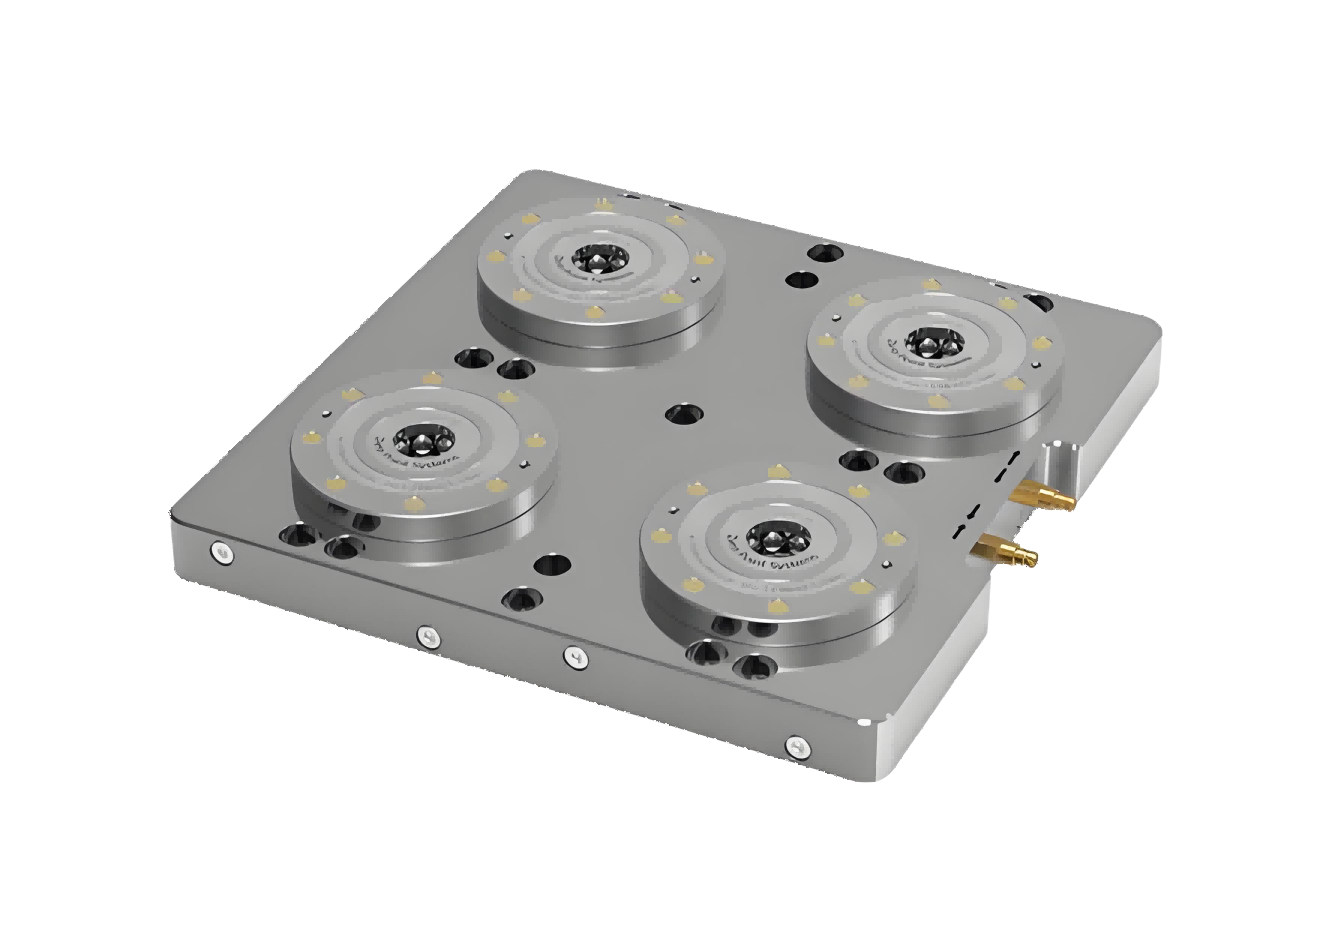
零点定位
Zero Point System
产品概述
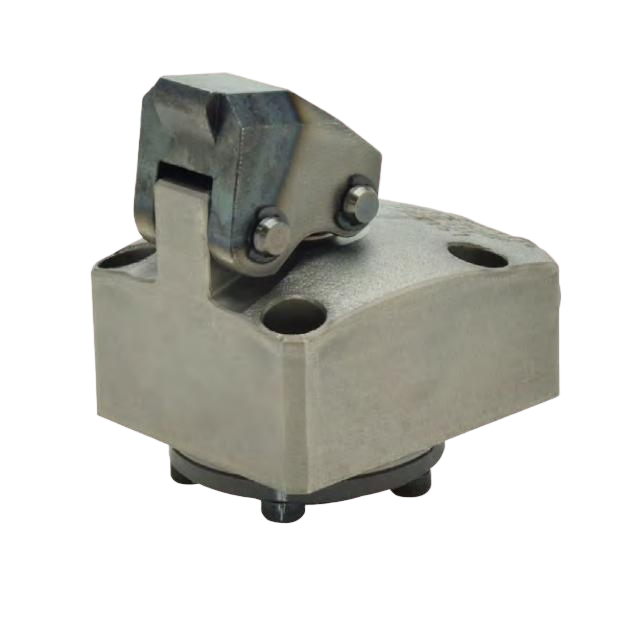
零点定位(直柱球锁型零点定位器)是一套把工件或托盘在机床上的位置变成可重复固定基准的定位系统:
定位器装在夹具板或机床工作台上,拉钉装在托盘或工件底部,
两者一插一锁,托盘就回到与上次完全相同的位置 —— 重复定位精度 < 0.005 mm,
换线、换托盘不需要重新找正。
锁紧靠弹簧机械锁紧、气压解锁:通气解锁后放入拉钉,断气即由球锁机构机械锁死,
所以气路断开也不会松,比纯气动夹紧更安全。
整个体系按安装方式分成内藏式、法兰式、台面式、手动式,另有自动化型与带传感器型,
再配一族拉钉(定位 / 定向 / 锁紧 / 浮动)与保护塞、紧固件、固定法兰盘,
构成一套完整的零点定位单元。
型号说明
主型号 LQNC(气压内藏式安装型)分四档:
同体系按安装方式与功能另有:
JGL 紧固螺栓(12.9 级)/ JGLM 紧固螺母 / QDFL 固定法兰盘
夹紧力怎么定
零点定位器的核心指标是拉紧力、夹紧力与重复定位精度,三者要按工位需要一起定。
一是按工件与托盘的重量、以及切削负荷定拉紧力。
拉紧力是拉钉把托盘往下拉死的力(5 ~ 130 kN),它决定托盘在切削中会不会被掀起;
夹紧力是球锁机构对拉钉的锁紧力。重切削、大托盘要往大档选。
二是重复定位精度 < 0.005 mm 是这套系统的意义所在 ——
只要定位器与拉钉规格对应、基准面清洁,托盘拆装后可回到原位,不必重新找正。
但精度会被两件事吃掉:基准面附着切屑或切削液,以及拉钉磨损。
所以使用前要清扫基准面,拉钉到磨损极限要单独更换(拉钉与定位器 1:1 配对,不必整套报废)。
三是按有没有位置误差决定要不要用浮动拉钉。
定位器需要角向定位(防转)的场合,选带角向定位的 LQNCD,或改用 DXJT 定向拉钉;
工件与托盘落位有误差、尺寸较大的场合,用 FDJT 浮动拉钉(浮动量约 0.5 mm)补偿,
否则拉钉对不准锥孔,根本插不进去。
四是按要不要接入自动化选自控型号:LQNCZ / LQFLZ 自动化型带中心自动升降密封圈与吹气清洁;
LQTMJ / LQFU 带传感器型输出 PNP 信号(DC10 ~ 30 V),可把「夹紧 / 松开」状态回给控制系统。
零点定位器只负责定位与锁紧托盘,切削负荷仍要靠夹紧器与支撑器承担 ——
建议先在官网「在线工具」页用计算工具把夹紧力与支撑力的量级核一遍,
再把托盘重量、切削条件、需要几个定位点以及是否防转发我们,
工程师帮你配定位器与拉钉组合。
使用注意
1. 锁紧方式为弹簧机械锁紧、气压解锁,请确认供给气压稳定;供气前请先确认拉钉已插入到位。
2. 定位器与拉钉的规格(DN2 / DN5 / DN10 / DN20 / DN40)必须一一对应,混用会导致插不进或锁不紧。
3. 请定期清扫定位器的各基准面(锥形基准面、着座面);表面附着切屑或切削液会造成定位精度不良、动作失常。
4. 未使用的定位单元请装上保护塞(BHJT),防止切屑、切削液与杂物进入内部。
5. 拉钉为易损件,磨损后请单独更换;更换时请确认与定位器规格对应。
6. 需要防转的工位请选用带角向定位的定位器(LQNCD)或定向拉钉(DXJT)。
7. 工件或托盘落位存在误差、尺寸较大时,请使用浮动拉钉(FDJT-X / FDJT-S,浮动量约 0.5 mm)。
8. 带传感器型的输出为 PNP 信号(工作电压 DC10 ~ 30 V),接线请按样本接线图,请勿接错极性。
9. 请勿超过该型号标示的夹紧力与拉紧力使用;请定期检查安装螺栓与紧固件有无松动。
10. 台面式(LQTMS)装到机床 T 型槽工作台时请配固定法兰盘(QDFL),并按工作台 T 型槽尺寸选用。
参数说明
以上参数取自产品公开数据表,用于选型参考;实际以出货检验报告为准。
具体规格与工况需求请提供后,由工程师逐项确认。
技术参数
| 产品类型 | 直柱球锁型零点定位器(球锁式零点定位系统,含配套零件) |
| 对应型号 | LQNC-2(螺纹内藏式);LQNC-5 / -10 / -20 / -40(气压内藏式);LQNCD-5 / -10 / -20(内藏带角向定位);LQNCD-Z-20 / -40(内藏键槽定向);LQNCZ-10 / -20(内藏自动化型);LQNCZ-20-K / -40-K / -60-K(内藏自动化型)—— 本册资料覆盖 LQNC / LQNCD / LQNCZ / LQNCZ-K 六个型号族;另有 LQFD / LQFLS(法兰式)、LQTMS(台面式)、LSD(手动式)、LQFLZ(法兰自动化)、LQTMJ / LQFU(带传感器型) |
| 解锁与锁紧方式 | 气压解锁 + 弹簧机械锁紧(手动式 LSD 为手动扳动锁紧) |
| 重复定位精度 | < 0.005 mm(5 μm) |
| 材质 | 硬化不锈钢(本体表面及活塞硬化处理) |
| 夹紧力范围 | 1.25 ~ 52 kN(按型号) |
| 拉紧力范围 | 5 ~ 130 kN(按型号) |
| LQNC-2(螺纹内藏式) | 夹紧力 1.25 kN / 拉紧力 5 kN / 质量 0.15 kg / 安装螺纹 M45×1 |
| LQNC(气压内藏式) | 夹紧力 5 / 10 / 17 / 40 kN,拉紧力 13 / 25 / 55 / 105 kN,质量 0.5 / 1.4 / 2.6 / 4.2 kg |
| LQNCD(带角向定位) | 夹紧力 5 / 10 / 17 / 17 / 40 kN,拉紧力 13 / 35 / 55 / 55 / 105 kN |
| LQFD / LQFLS(法兰式) | 夹紧力 10 / 17 kN,拉紧力 25 / 55 kN |
| LQTMS(台面式) | 夹紧力 5 / 10 / 17 kN,拉紧力 13 / 25 / 55 kN,质量 0.9 / 2.6 / 5.8 kg |
| LSD(手动式) | 夹紧力 10 / 17 / 40 kN,拉紧力 25 / 55 / 105 kN,操作扭力 30 / 50 / 70 N·m |
| LQNCZ / LQFLZ(自动化型) | 夹紧力 10 / 17 kN,拉紧力 25 / 55 kN |
| LQNCZ-K(内藏式自动化定位器) | 夹紧力 17 / 40 / 52 kN,拉紧力 55 / 105 / 130 kN |
| LQTMJ / LQFU(带传感器型) | 夹紧力 1.25 / 5 kN 与 17 / 40 kN;带夹紧与松开检测信号,输出 PNP 信号(工作电压 DC10 ~ 30 V) |
| 配套拉钉 | 定位拉钉 DWJT / 定向拉钉 DXJT / 锁紧拉钉 SJJT(均分 -2 / -5 / -10 / -20 / -40 五个规格);⚠️ LQNCZ-60-K 对应拉钉及螺栓尺寸未在本册附件表列出,需单独确认,不可用 -40 附件代替 |
| 浮动拉钉 | 定向浮动拉钉 FDJT-X-20、锁紧浮动拉钉 FDJT-S-20(浮动量约 0.5 mm,大型零件位置调整用) |
| 保护塞 | BHJT-2 / -5 / -10 / -20 / -40(防止杂物进入未工作的定位单元) |
| 紧固螺栓 | JGLS-2 / -5 / -10 / -20 / -40(PDF 第1页配套表用 JGLS;强度 12.9 级) |
| 紧固螺母 | JGLM-2 / -5 / -10 / -20 / -40 |
| 固定法兰盘 | QDFL-5 / -10 / -20(把台面式 LQTMS 装到机床 T 型槽工作台) |
| 拉钉规格(DN) | DN2 / DN5 / DN10 / DN20 / DN40(与定位器规格一一对应,不可混用) |
| 吹气清洁 | 全系列带吹气接口;自动化型可选中心自动升降密封圈,防止铁屑进入 |
| 传感器输出 | 带传感器型输出 PNP 信号,可接入自动化控制系统 |
| 安装方式 | 内藏式(嵌入夹具板)/ 法兰式 / 台面式(配固定法兰盘)/ 手动式 |
| 适用行业 | 需要减少夹具更换时间的加工行业;自动化柔性生产线托盘更换;金属或非金属切削 |
相关技术文章
自动接头在零点夹具系统中的应用:柔性供油与快速换装方案
启致把零点定位与自动接头配成一套:零点定位管定位锁紧,自动接头管流体,换装瞬间油路气路自动接通,解决人工插拔的低效、泄漏与污染。含工作流程与供油架构。
查看全文机器人零部件进入柔性制造时代:零点定位为什么越来越重要?
机器人零部件多品种、中小批量、快速迭代,启致给出的解法是在机床与夹具之间加一层标准接口:零点定位 + 模块化液压夹具 + 托盘库。含换型流程、托盘化装夹与自动换夹具的演进路径。
查看全文ZLC钢珠锁紧器工作原理与应用:气动释放,弹簧锁紧
启致 ZLC 钢珠锁紧器:有气松开、无气锁紧,断气保持,适合机器人搬送、托盘交换与工具快换。含 ZLC-06 至 ZLC-16 五种规格选法、与气爪/真空吸盘的边界,以及 ZLS 锁紧套的配套用法。
查看全文