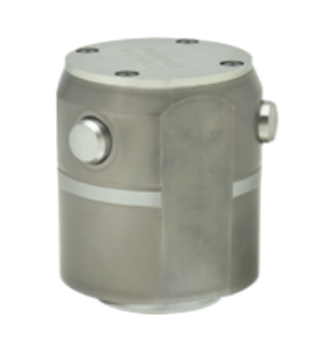
毛坯孔定位缸
Rough Hole Locating Cylinder
产品概述
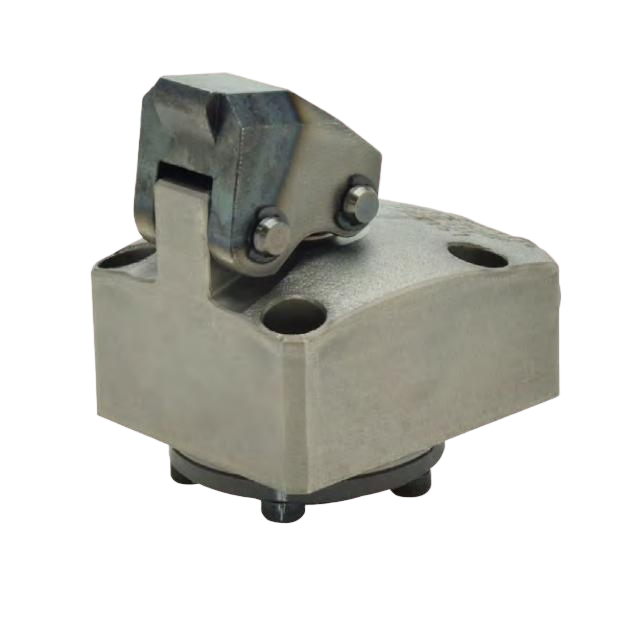
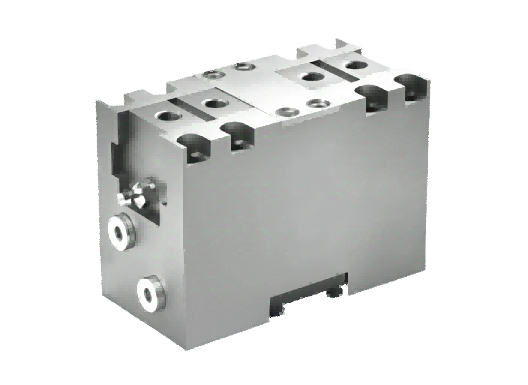
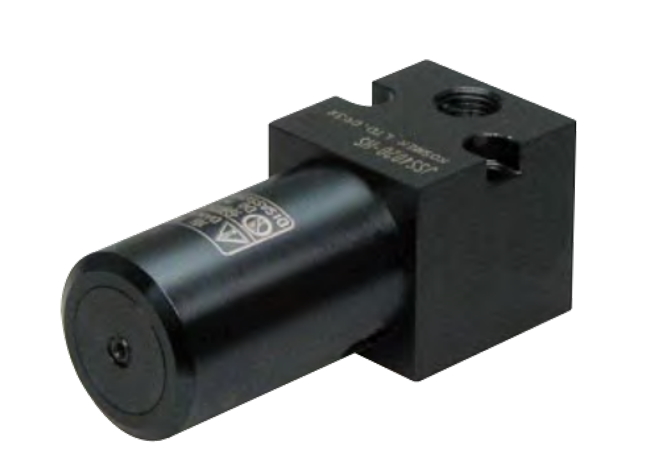
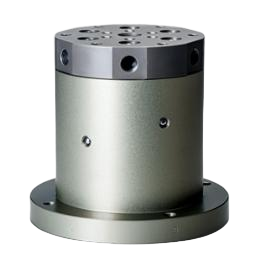
毛坯孔定位缸(同轴定位夹紧元件)用来直接用工件上已有的铸出孔或已加工孔做定心并夹紧 ——
毛坯孔、让位孔、断续孔都能上料,不必再做一套专用定位销与支撑。
2 点式(2 × 180°)与 3 点式(3 × 120°)成对供应,两者组合可以覆盖多种孔形,
是缸体、壳体、泵体类零件「一次装夹多面加工」的常用配置。
定位精度分两种取法:用附带衬套 Ød 预定位时,最坏情况下的定位精度是 0.125 mm
(接触螺栓本身有最大 0.25 mm 的同轴度公差);如果先夹一件标准件、用测头测出孔的虚拟零点
再编程,就能做到 0.02 ~ 0.03 mm 的定位精度与 0.04 ~ 0.06 mm 的重复精度。
型号说明(例:4312 1XX)
每位再分 2 点式与 3 点式两种件号,按工件孔形与夹持方式成对选用
除最小档外均标配短型球头淬硬接触螺栓;订货时请注明工件孔径与公差
夹紧力怎么定
毛坯孔定位缸的力要分成两份看:一份是定位力(把工件推正、定心用的),
一份是夹紧力(升到最高压力后能抗住切削力的)。样本上这两份分开给出,
而且低压与高压差别很大 —— 例如 Ø76~98 档在 100 bar 时夹紧力 7 kN,升到 250 bar 才 17 kN。
所以「够不够」必须按实际会升到的最高压力核对,不能拿低压档的值当结论。
另外三项要一起确认:一是夹持直径范围(Ø25 起、最大 Ø177,超出要另议)与工件孔径公差;
二是工件重量 —— 工件越重,定位精度越差、接触螺栓磨损越快(竖装时元件还要承担最大约
工件重量四分之一的摩擦力,横装时要稍微托起工件);三是定位精度取法,
用衬套预定位只能到 0.125 mm 级,要 0.02 ~ 0.03 mm 就必须走虚拟零点方式。
建议先用官网的「在线推拉力计算器」把夹紧力与压力档位核清楚,
再把工件孔径、公差与加工工序发我们,工程师按定位精度帮你定档。
使用注意
1. 请按夹持直径范围选档,并确认工件孔径公差;Ø177 以上请另行确认。
2. 采用虚拟零点方式时,工件须始终从同一位置、以同一方式进入夹持位,定心孔应为正圆柱且与理论位置无同轴度误差。
3. 夹紧状态下请勿让工件承受超出样本允许定位力的侧向载荷。
4. 安装面的平面度、粗糙度(Ra 3.2 以内)与 O 形圈状态请按样本要求控制,避免渗油。
5. 元件须定期检查切屑污染情况并清理;干切、微量润滑或细屑工况下应定期拆检、清洁并润滑。
6. 请勿在超过 250 bar 的压力下使用;回路中建议设置压力控制,避免压力冲击。
参数说明
以上参数取自原厂公开样本,用于国产替代选型参考;实际以出货检验报告为准。
选型或替换进口件时请提供原型号,由工程师逐项复核。
技术参数
| 动作方式 | 复动式(油压推出定位 · 油压退回松开),2 点式与 3 点式同轴定位 |
| 替换原厂规格 | ROEMHELD H 4.305 系列(Concentric Positioning and Clamping Elements) |
| 对应型号 | 4312 00X / -05X / -1XX / -2XX / -3XX / -4XX(2 点式与 3 点式成对供应,每位数字对应一个夹持直径档) |
| 夹持直径范围 | Ø25~36Ø36~55Ø54~76Ø76~98Ø98~130Ø130~177mm(Ø177 以上可另行确认) |
| 夹紧力(100 bar 时) | 44371117kN |
| 夹紧力(250 bar 时) | 10107172844kN |
| 允许定位力(100 bar 时) | 1.61.61.12.74.57.0kN |
| 定位精度 | 0.02 ~ 0.03mm |
| 重复精度 | 0.04 ~ 0.06mm |
| 最小操作压力 | 20 bar |
| 最大操作压力 | 250 bar |
| 油量(每 mm 伸出行程) | 0.35 / 0.35 / 0.35 / 0.85 / 1.39 / 2.17 cm³/mm |
| 油量(每 mm 退回行程) | 0.15 / 0.15 / 0.15 / 0.50 / 0.84 / 1.33 cm³/mm |
| 接触螺栓 ØD | 141412141822mm |
| 行程 | 2.5 ~ 8mm |
| 安装预定位孔 Ød | 16 ~ 40mm(h6) |
| 重量 | 0.5 ~ 7.2kg |
| 安装方式 | 直接安装 / 法兰安装 / 法兰 G¼ / 分段安装 / 滚珠螺母安装(O 形圈不随货,需另配) |
| 预定位精度 | 使用附带衬套 Ød 预定位时最高 0.125 mm;接触螺栓同轴度公差最大 0.25 mm |
相关技术文章
自定心定位缸技术指南:高精度工件定位与夹紧方案
启致用两点/三点自定心结构的定位缸替掉“圆销 + 菱销”:靠撑涨定心而非间隙配合,避免过定位,装卸不再反复找正,适合发动机缸体、轮毂、连杆这类要保证位置度的复杂件。
查看全文启致精密对心台钳选型指南——对心、定位、夹紧一次完成
启致讲对心台钳:靠内部斜楔块机构实现自动对心,把定位与夹紧合成一个动作。含 FVA 紧凑高精度系列与 FVD / FVD-L 重载系列的差别、选型判据和两个设计细节。
查看全文启致浮动定位销:解决孔定位“卡、偏、难放件”的小元件
启致讲浮动定位销:孔距和孔径有波动时用它避免过定位。适合孔距波动、毛坯孔一致性差、自动化上下料容错三类场景,但它有明确的适用范围,选型要先定孔径范围与安装尺寸。
查看全文