
在夹具设计里,定位销看起来只是一个很小的标准件,却直接决定装夹顺不顺手、重复定位稳不稳。启致用浮动定位销解决的是一类很具体的问题:孔距和孔径本身有波动时,怎么避免过定位——它带弹性浮动能力,能吸收偏差,而不是硬顶。
在夹具设计里,定位销看起来只是一个很小的标准件,但它对装夹顺畅性、重复定位稳定性和加工质量都有直接影响。
尤其是以孔定位的工件,如果孔径、孔距、毛坯状态或前道加工尺寸存在波动,普通刚性定位销很容易出现几个问题:
工件放不下去、装夹时卡滞、操作工需要敲击或晃动工件、定位孔边缘被划伤,严重时还可能导致工件没有真正贴合定位基准,后续加工尺寸自然也会不稳定。
这类问题,不一定要一上来就怀疑夹具整体设计。很多时候,一个合适的浮动定位销,就能明显改善装夹体验。
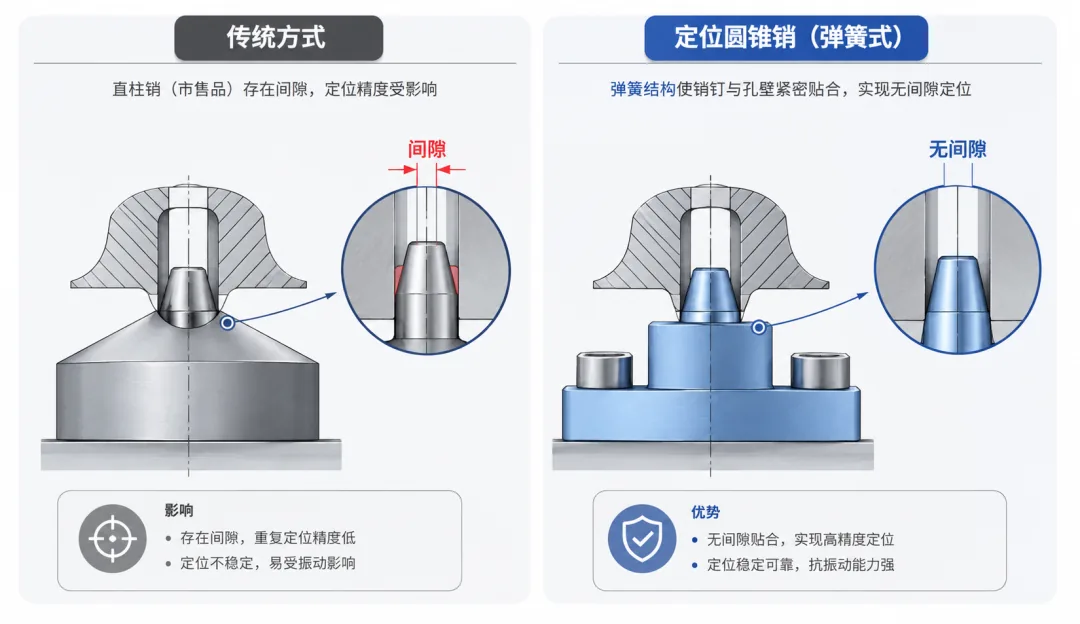
一、什么是浮动定位销?
启致精密在讲它之前,先说明它为什么存在——普通圆柱销处理不了偏差。
浮动定位销是一种带有弹性浮动能力的定位元件。
它的销针部分可以在一定范围内自动调整位置,当工件孔位存在轻微偏差时,销针不会像刚性销那样直接“顶死”,而是通过自身浮动能力进入孔内,并保持相对稳定的定位状态。
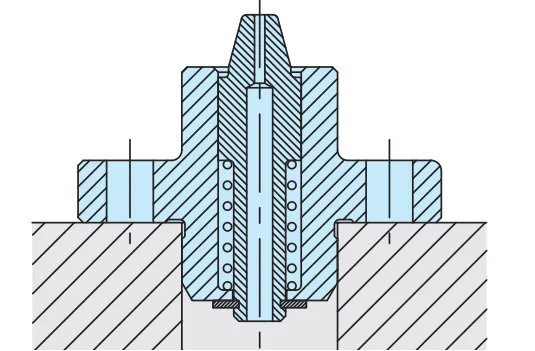
简单理解,它解决的是:
浮动定位销就是在“定位精度”和“装夹容错”之间做平衡。
二、它适合解决哪些问题?
1. 工件孔距有轻微波动
启致把它能解决的问题归成三类:
双孔定位时,启致一定会先核一遍孔距公差。
双孔定位时,如果两个孔距和夹具定位销中心距存在微小偏差,普通圆柱销容易造成过定位。
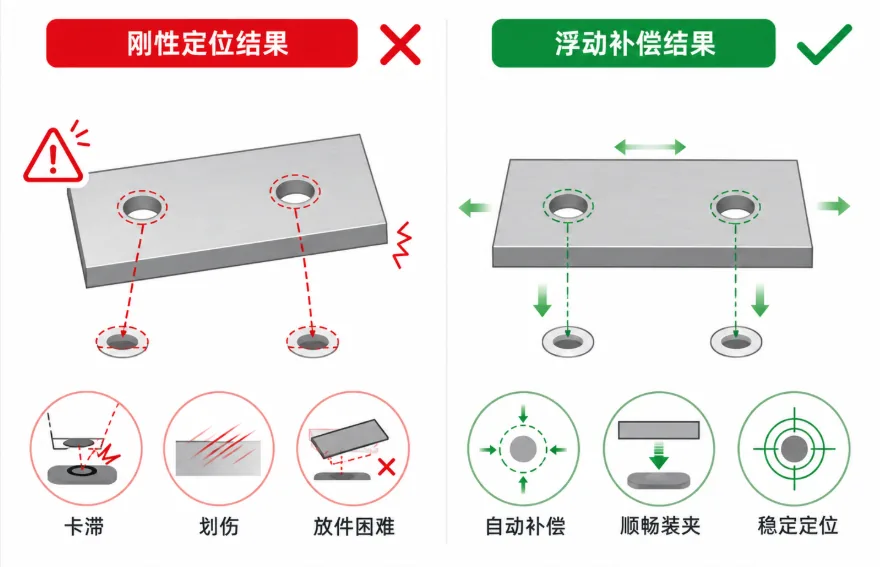
表现出来就是:工件放不进去,或者必须用力压、敲、晃,才能勉强装上。
使用浮动定位销后,可以让其中一个定位点具备一定补偿能力,减少因孔距误差造成的装夹干涉。
2. 毛坯孔、铸件孔一致性不好
铸件、焊接件和粗加工件的孔位波动,启致就是靠它来吸收的。
很多铸件、焊接件、粗加工件,孔的位置和孔径本身就有一定波动。
如果夹具定位销做得太死,现场操作会非常难受;如果定位间隙放得太大,又会影响重复定位精度。
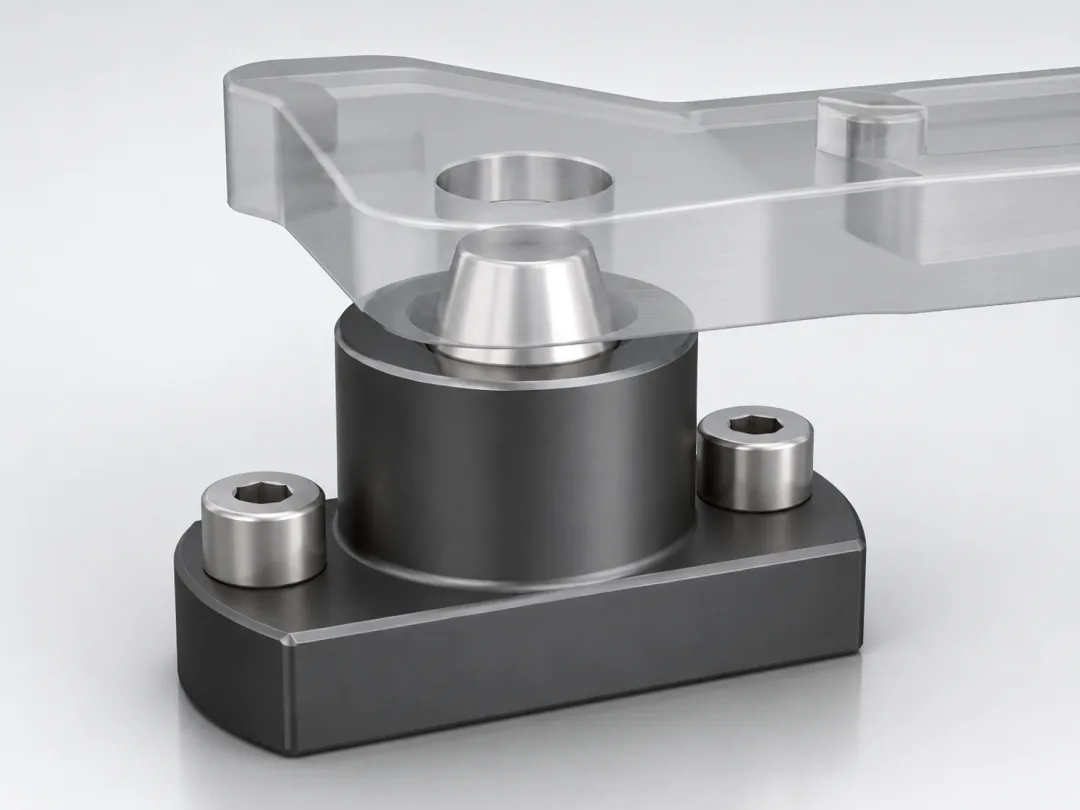
浮动定位销可以在保证基本定位稳定性的前提下,提高工件上料的顺畅性。
3. 自动化上下料需要更高容错
人工装夹可以凭经验微调,自动化不行——这是启致精密在自动线上更常推它的原因。
人工装夹时,操作工可以凭经验微调工件角度。
但机器人、桁架、机械手上下料时,动作路径相对固定,夹具必须具备更好的导入性和容错性。
这时,浮动定位销可以降低工件与定位销之间的硬碰硬风险,让自动上料过程更稳定。
三、浮动定位销的适用范围与边界
启致会明确划边界:它不是用来替代所有定位销的。
需要注意的是,浮动定位销不是用来替代所有定位销的。
在一套夹具里,通常仍然需要有明确的主定位基准。浮动定位销更适合作为辅助定位、补偿定位或防过定位元件使用。
比较常见的设计思路是:
一个主定位点负责确定基准,另一个浮动定位点负责限制方向并吸收误差。
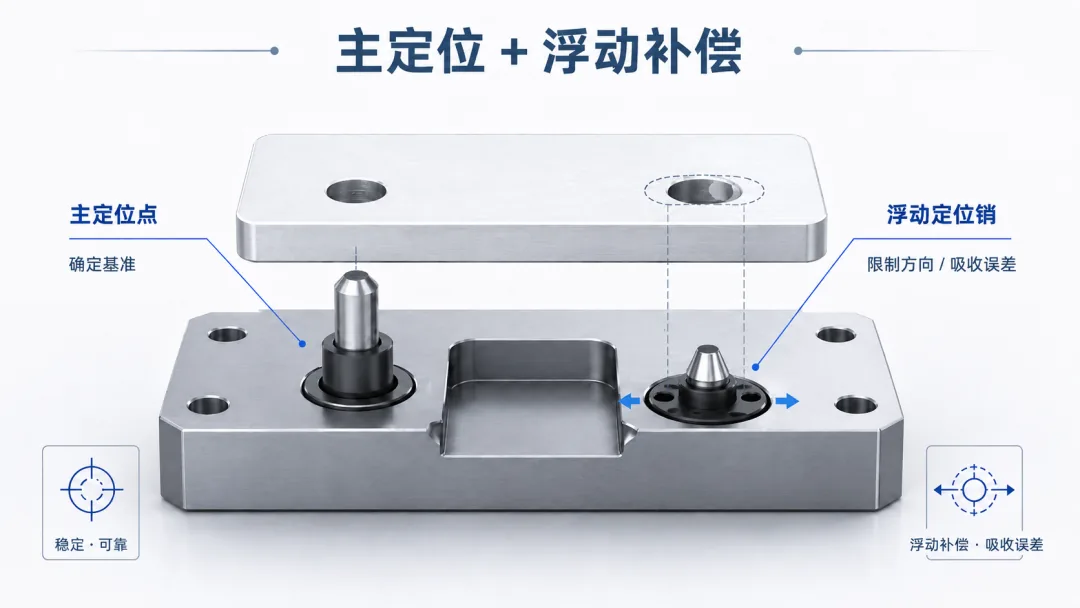
如果所有定位点都做成浮动结构,反而可能导致基准不清晰,影响重复定位稳定性。
所以,浮动定位销的价值不在于“让所有东西都能动”,而是让该动的位置动,该稳的位置稳。
四、选型时重点看哪些参数?
从产品规格看,启致主要按这两个尺寸来选:
从产品规格看,浮动定位销主要根据工件孔径范围和安装尺寸来选择。
| 型号 | 适用孔径范围 | 行程 A |
|---|---|---|
| 1501 | φ4.5~φ5.5 | 7~15 |
| 1502 | φ6~φ7 | 8~16 |
| 2001 | φ7~φ8 | 5~16.5 |
| 2002 | φ8.5~φ10 | 6~17.5 |
| 2501 | φ10~φ12 | 8.5~20 |
| 2502 | φ13~φ15 | 8.5~20 |
选型时,建议重点确认四件事:
第一,工件实际孔径是否落在适用范围内。第二,工件孔的公差、孔口倒角和毛刺状态是否适合导入。第三,销针伸出行程是否满足定位深度要求。第四,夹具本体是否有足够空间安装对应规格。
尤其要注意,适用孔径范围不等于最终定位精度承诺。实际定位效果仍然要结合工件孔精度、定位基准、夹紧方向、加工受力和夹具整体结构判断。
五、哪些场景更推荐使用?
启致更推荐使用它的场景包括:
比较适合使用浮动定位销的场景包括:
加工中心夹具中的孔定位工件;铸件、焊接件、粗加工件的定位;双孔定位但孔距波动较明显的工件;自动化上下料夹具;多品种共用夹具;需要减少上料卡滞、提高节拍稳定性的工装。
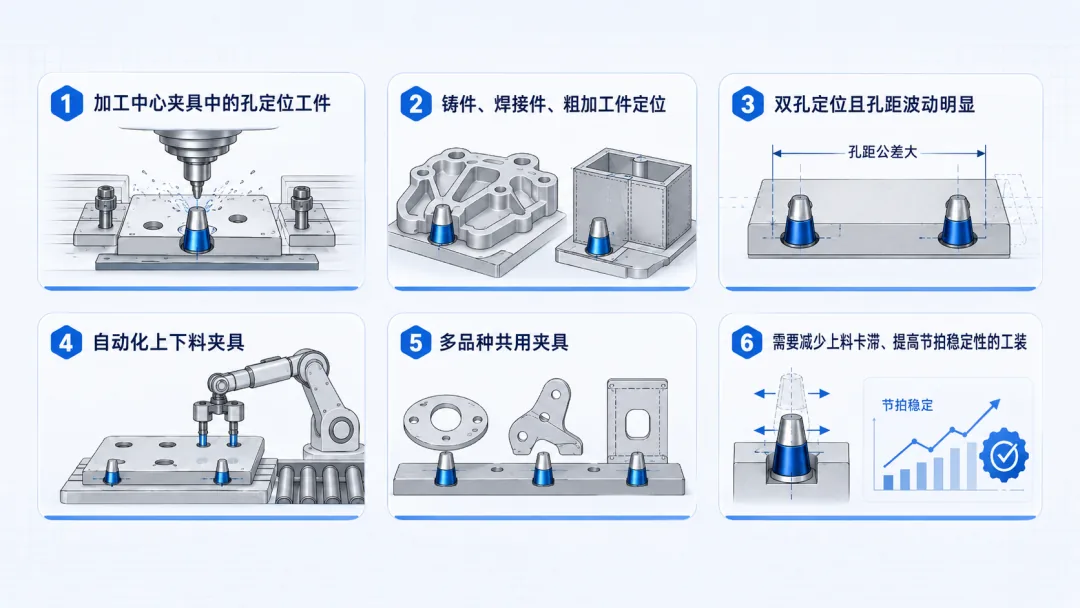
它不一定是整套夹具里最贵的元件,但如果用在合适的位置,往往能明显改善现场操作体验。
很多夹具问题并不是加工能力不够,而是定位设计太“死”。该补偿的地方没有补偿,该导入的地方没有导入,最后就会把问题转嫁给操作工。
六、一个小元件,背后是夹具设计思路
启致借这个小元件想说明的是:夹具设计不是简单地把工件“压住”。
夹具设计不是简单地把工件“压住”。真正稳定的夹具,应该同时考虑定位精度、装夹效率、工件误差、操作便利性和长期稳定性。
浮动定位销的意义就在这里。
它不是为了降低定位要求,而是为了让夹具更适应真实生产现场。因为现场的工件不会永远完美,孔位不会永远一致,操作也不可能永远理想。
合理使用浮动定位销,可以让夹具少一点硬碰硬,多一点容错空间;少一点现场调试,多一点稳定交付。
小元件用对了,整套夹具的可靠性就会提升一截。
本文由启致(昆山)精密机械有限公司整理发布。
需要选型支持
如果你手上已经有工件图和夹紧位置,把图纸发给我们,启致精密可以帮你把缸选对、把力算准,并给出压板形式和排布建议。





