
浮动支撑缸(工件支撑器)是夹具里容易被忽视、却会影响加工精度的一类元件。启致给薄壁件和悬伸件配方案时几乎每套都少不了它——因为它决定了工件会不会在夹紧力下让位。它不仅能减少工件变形与振动,还能明显提升加工精度。
在数控加工和工装夹具设计中,浮动支撑缸(工件支撑器)是一个容易被忽视,却至关重要的部件。它不仅能有效减少工件变形、振动,还能显著提升加工精度和稳定性。本文带你深入理解不同类型浮动支撑缸的原理、差别与选型依据。
一、为什么需要浮动支撑缸?
启致用浮动支撑缸的场景,主要是下面这几类:
在以下场景中,固定支承块往往不够:
- 切削力大 → 工件受力位移,精度下降;
- 工件刚性差 → 薄壁件、异形件容易变形;
- 加工过程有振动 → 工件表面出现颤纹;
- 悬空或局部支撑不足 → 工件下垂,影响加工质量。
- 工件尺寸工差较大(铸件不规整)→工件定位不稳,易产生加工偏差。
此时,浮动支撑缸能自动适应工件表面并锁紧,保证工件稳定。
二、两大类型
启致按升起方式把浮动支撑缸分成两类:弹簧升起与油压升起,判据是工件多重、怎么放上去。
原理:依靠弹簧力推动柱塞杆上升,工件放置后下压到平衡位置;供油后锁紧。
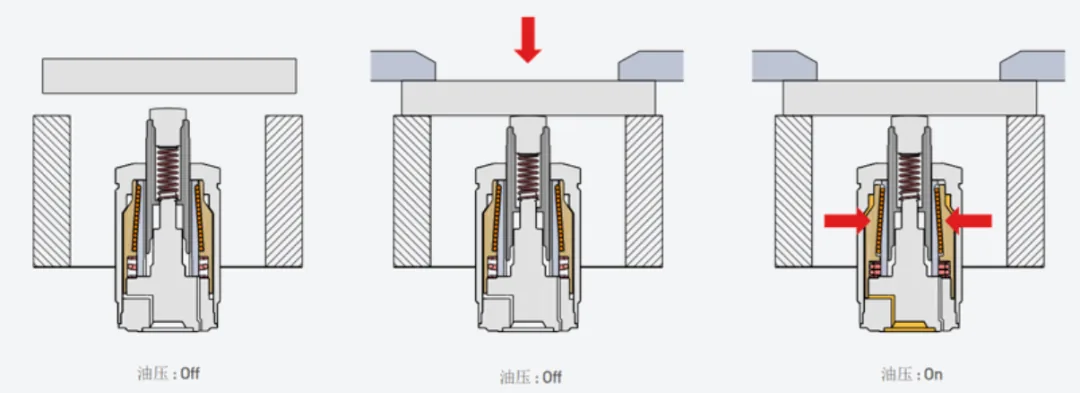
优点:结构简单,适应性强;能更好地贴合工件表面,在抱紧阶段不会出现间隙。
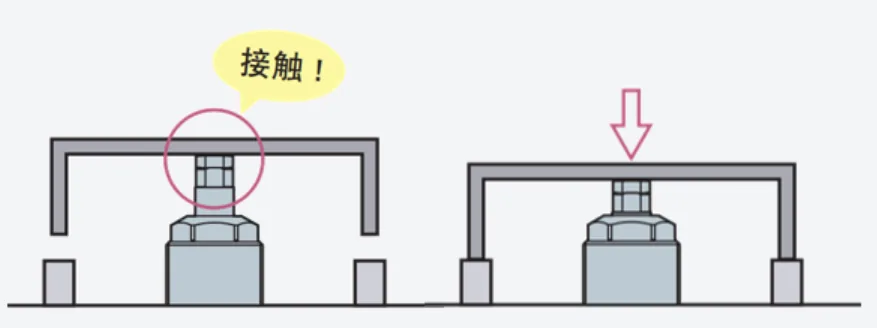
局限:
- 当工件重量小于支撑器总弹簧力时,柱塞杆无法被压下,工件“悬空”,不到位;
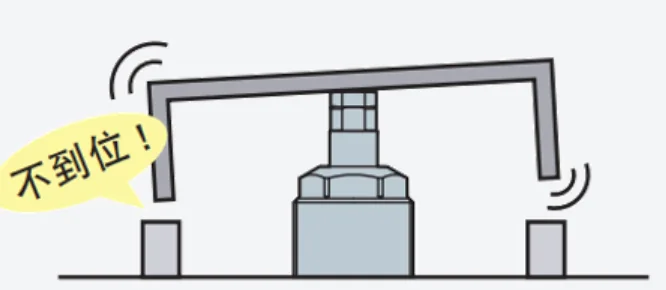 当工件重量小于支撑器总弹簧力时,柱塞杆无法被压下,工
- 如果从多个方向放置工件,柱塞杆因上升会干涉,妨碍工件放置。
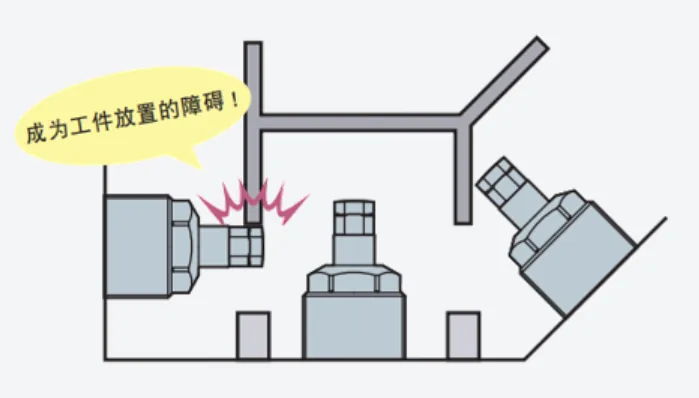 如果从多个方向放置工件,柱塞杆因上升会干涉,妨碍工件
原理:液压/气压推动柱塞杆上升,与工件接触后锁紧,即使受力也不会下降。
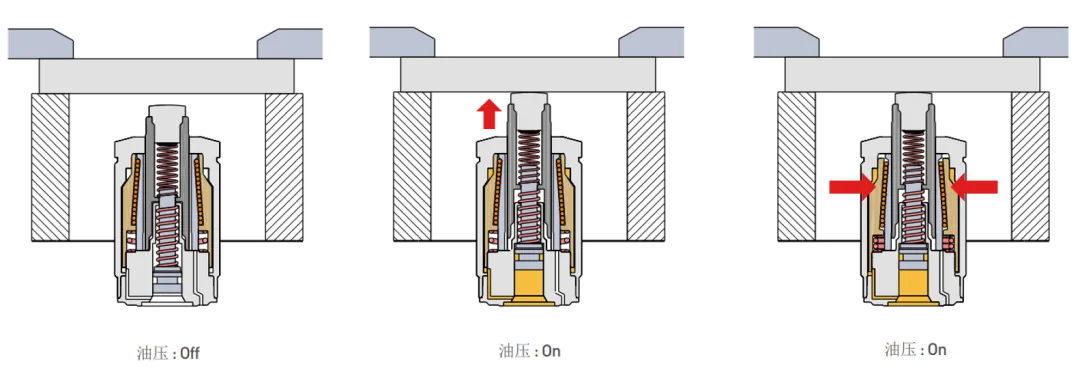
优点:有动作行程,不会干涉工件运动移动,且可以用在工件非常轻的工况下。
注意:必须配合流量控制阀,控制上升速度,避免接触工件时反弹产生间隙。
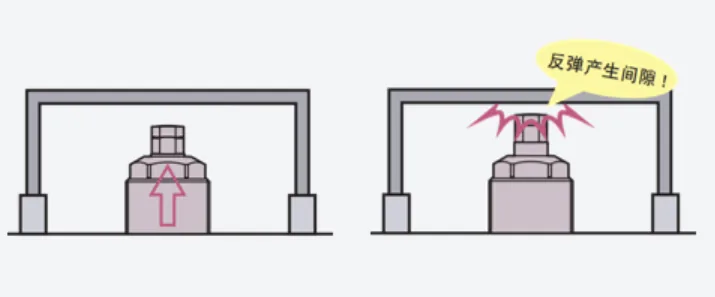
局限:结构相对复杂,系统依赖液压/气压供给,对流量控制要求更高。
- 增加调节支撑缸的调速阀,减缓升起速度,控制在0.5-1秒之间。让缸体平稳贴合工件;
- 测试时观察是否有回弹迹象(如贴合后支撑杆轻微回落)
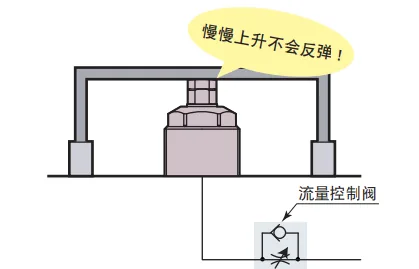 测试时观察是否有回弹迹象(如贴合后支撑杆轻微回落)
三、如何选择
启致给客户的实用选型依据,就是下面这几条:
- 工件重量 < 支撑器总弹簧力 → ❌ 不适合弹簧升起型,需选用油压升起型;
- 工件重量 > 支撑器总弹簧力 → ✅ 弹簧升起型可用,支撑杆能随工件下压到位。
常用支撑缸的弹簧力(普通弹簧下,以进口支撑缸参数为参考)
M26支撑缸:2.8N
M30支撑缸:3.6N
M36支撑缸:4.7N
M45支撑缸:5.8N
- 如果工件放置时容易与支撑柱塞杆发生干涉 → 推荐油压升起型(初始状态收回,不影响工件放置);
- 如果工件放置工况简单、无干涉风险 → 弹簧升起型也能满足。
- 油压升起型必须加装节流阀,控制上升速度,避免顶到工件时反弹;
- 弹簧升起型结构简单,不需额外调节。
- 轻工件 / 放置容易干涉 / 适应更多场合
→ 选油压升起型
- 重工件 /之前出现过反弹的问题 / 工况简单
→ 选弹簧升起型
浮动支撑缸看似小巧,却是夹具系统中决定精度与效率的关键环节。选型是否正确、动作是否平稳,直接关系到工件能否稳定加工。
一套好的液压夹具,既要设计合理,也要配合合适的支撑缸,才能真正实现“稳、准、快”。
如果你的车间正被支撑缸问题困扰,或是需要更精准的配件服务,不妨和我们取得联系,一起探讨更合适的解决思路:
- 全套标准配件电子目录
- 各品牌夹具油缸三维数模
- 针对工件和加工需求的选型建议
- 部分绝版型号的替代方案
- 进口产品国产化替代方案同价位高质量升级方案
需要选型支持
如果你手上已经有工件图和夹紧位置,把图纸发给我们,启致精密可以帮你把缸选对、把力算准,并给出压板形式和排布建议。





