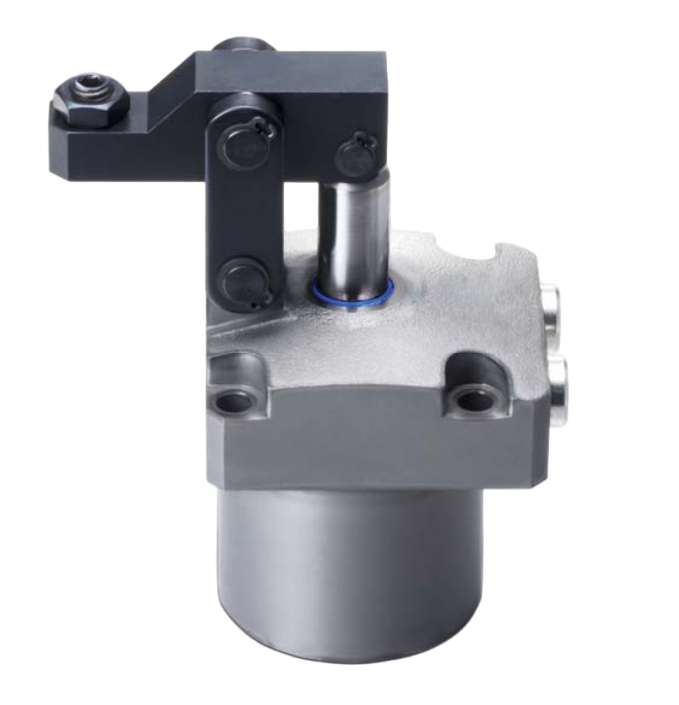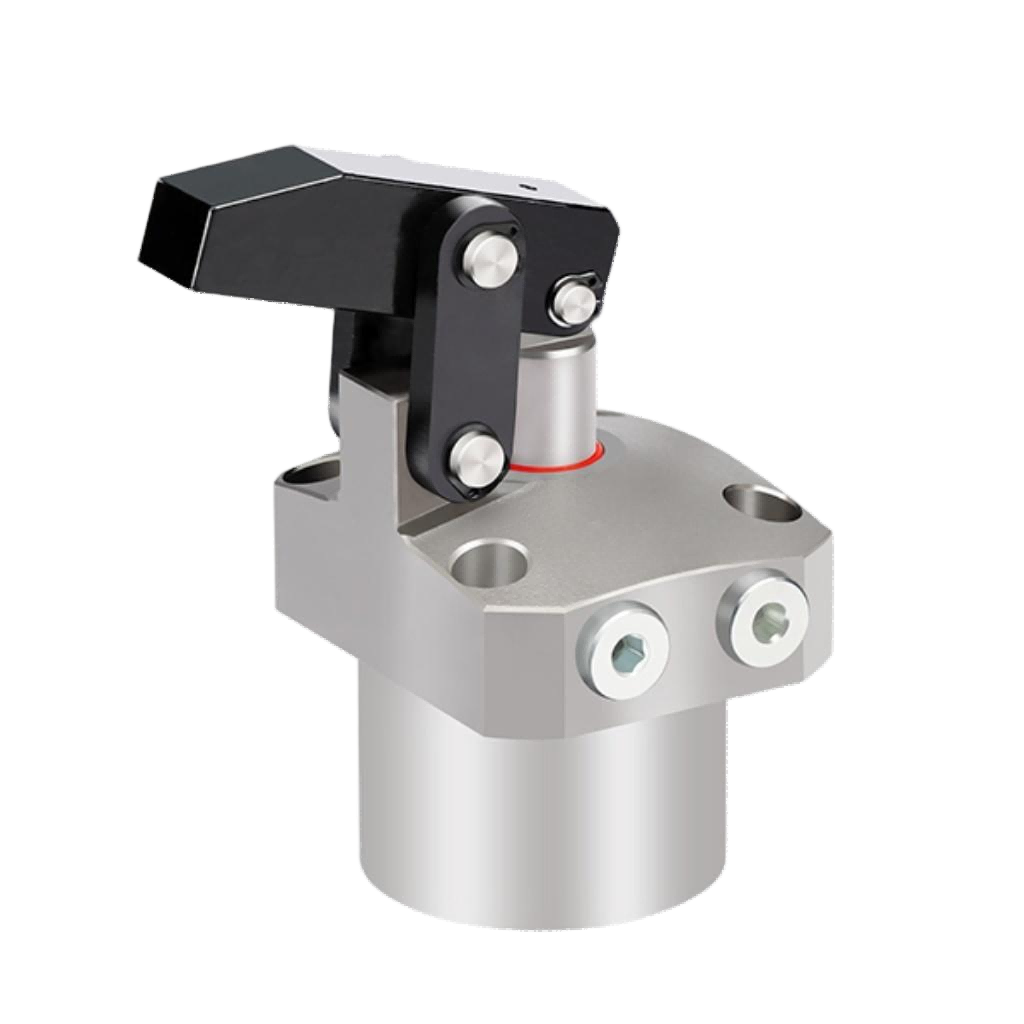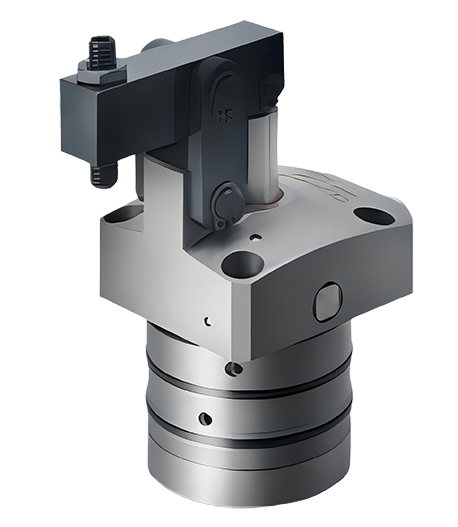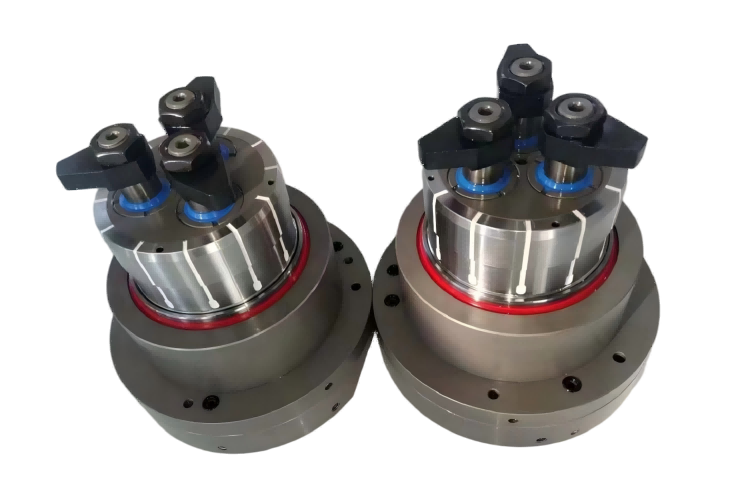
三爪转角缸
3-Jaw Swing Clamp
产品概述
这是一款中心压紧的定制三爪转角缸:多组转角压臂围绕工件中心布置,
同时向下压紧工件端面。它为转向节一类汽车零部件的紧凑夹具而做 ——
这类工件形状复杂、装卸空间紧张,既要在孔里定位,又要把端面稳稳压在支承基准上,
中心布置的压臂正好能用工件中心的空当摆机构。
它是按项目定制的件,不是通用标准件:压臂数量、夹持孔径、转角、行程、
压紧力和接口都要按具体工件与夹具方案确认,最后以项目确认图纸和技术协议为准。
可以根据工件孔径、端面基准及装卸空间,配置导向、胀套和端面气检,
把定位与压紧功能按项目需求组合起来。
工作流程
1. 工件装入 —— 压臂处于释放和退避位置,工件进入导向并落在支承基准上。
2. 建立径向定位 —— 带胀套的方案先胀紧内孔;无胀套的方案由夹具的其他定位元件确定位置。
3. 转角与端面压紧 —— 压臂转入压紧位置后实施下压,使工件端面贴合支承基准。
4. 确认与释放 —— 确认压紧及端面贴合状态;加工后按设定顺序释放,压臂退避取件。
配置怎么定
这一类件是按工件定做的,配置前需要先把几项输入凑齐:
工件图纸与三维模型、孔径及公差、可压紧端面、切削载荷、系统压力、安装空间和上下料路径。
这几项决定了压臂的数量与角度、夹持行程、接口形式和夹具内的布置。
定位方式有两条路:带胀套的方案由胀套在孔内做径向定位,
需要核对胀紧范围与孔壁刚性;无胀套的方案则要另行确认独立的径向与角向定位。
自动化方面,压臂到位检测可以配端面气检,用来确认端面是否贴合。
需要提醒的是:端面气检只做贴合检测,不能代替夹紧力校核 ——
使用压力、压紧力与动作顺序,仍要与工件刚性、切削负载和液压系统逐项匹配。
夹紧力怎么定
夹紧力不是查表能定下来的,它取决于工件本身:端面材料与刚性、切削负载、
允许的变形量、以及系统能给的最高压力。定不下来的时候就按项目来 ——
把工件图纸、切削条件和系统压力给我们,由工程师按这套结构逐项核算并出确认图。
日常选型也可以先用官网的在线转角缸夹紧力计算器:填入油压与压板长度,
先得到一个量级参考,再带着结果让工程师复核。计算器给出的是参考值,
最终仍以项目核算和确认图纸为准。
使用注意
1. 压臂属于受力件,**特殊压臂的长度不得超过推荐压臂长度的 1.5 倍,
重量也不得超过样本参考重量的 1.5 倍**,否则压臂下垂会破坏压紧一致性。
2. 动作顺序必须是先定位、后压紧:定位没建立就压紧,会把工件顶偏甚至压伤。
3. 顺序阀用于压力触发;如需独立调压和到位检测,要另外配置相应回路与检测元件。
4. 清洁孔壁及支承面,压臂退避空间要确认清楚,避免与刀具和装卸机构干涉。
5. 端面气检仅用于贴合检测,不能代替夹紧力校核。
6. 使用压力、压紧力及动作顺序应与工件刚性、切削负载和液压系统匹配后确认。
参数说明
以上内容取自产品资料与转向节项目参考配置,用于前期沟通与选型输入。
定制规格一律以项目确认图纸和技术协议为准,实际以出货检验报告为准。
请提供工件图纸、孔径公差、切削载荷与系统压力,由工程师逐项确认。
技术参数
| 产品属性 | 项目定制品 —— 结构与配置按具体工件与夹具方案确定 |
| 压紧形式 | 中心压紧转角缸,多组压臂围绕中心布置同时压紧工件端面 |
| 爪数配置 | 本稿为三爪;系列可按需求配置两爪或多爪 |
| 使用压力 | 2 ~ 16 MPa(所示转向节项目参考范围) |
| 可选功能 | 导向 / 胀套 / 端面气检 |
| 配套定位 | 带胀套:孔内径向定位;无胀套:由夹具另行配置径向与角向定位元件 |
| 尺寸与能力 | 夹持孔径、转角、行程、压紧力及接口按项目确认 |
| 适用工件 | 转向节等汽车零部件的紧凑夹具 |
| 动作顺序 | 先定位、后压紧:压臂转角就位并下压,使工件端面贴合支承基准 |
| 控制方式 | 顺序阀用于压力触发;独立调压与到位检测需配置相应回路与检测元件 |
| 执行元件 | 液压驱动,可结合液压控制与机床联锁确认装夹状态 |
| 定制依据 | 以项目确认图纸和技术协议为准 |
相关技术文章
液压夹具稳定设计指南:定位、支撑与夹紧系统深度解析
启致讲液压夹具的两个稳定条件:定位把自由度约束够、夹紧把力传到该去的地方。含 3-2-1 定位法则、定位基准选择、液压系统组成,以及转角缸/杠杆缸/浮动支撑缸/对心夹钳的分工。
查看全文转角油缸技术全解:原理、选型与高效应用策略
启致从 CHS 系列转角油缸讲起:先转角、再下压的两段动作怎么拆,夹紧力为什么只由直线行程产生,法兰型与方块型怎么选,以及气检功能为什么不该省。
查看全文气检系统在气动夹具中的实现与应用安全指南
启致按三层讲气检:气检阀装在缸内随活塞切换、外置传感器监测回路气压、PLC 逻辑负责互锁。含可直接照抄的夹紧/松开控制逻辑与现场调试注意事项。
查看全文