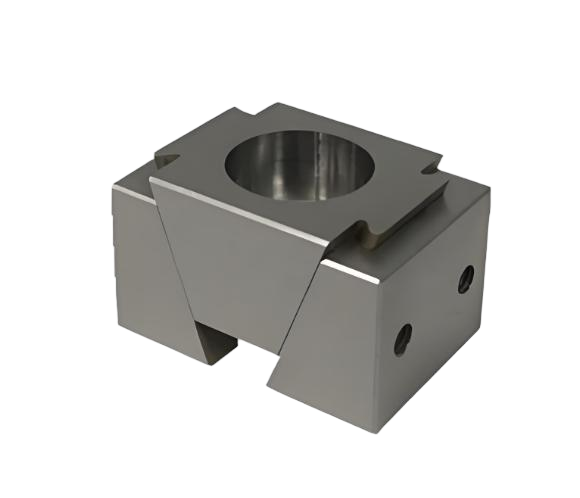
OK 夹
OK Vise
产品概述
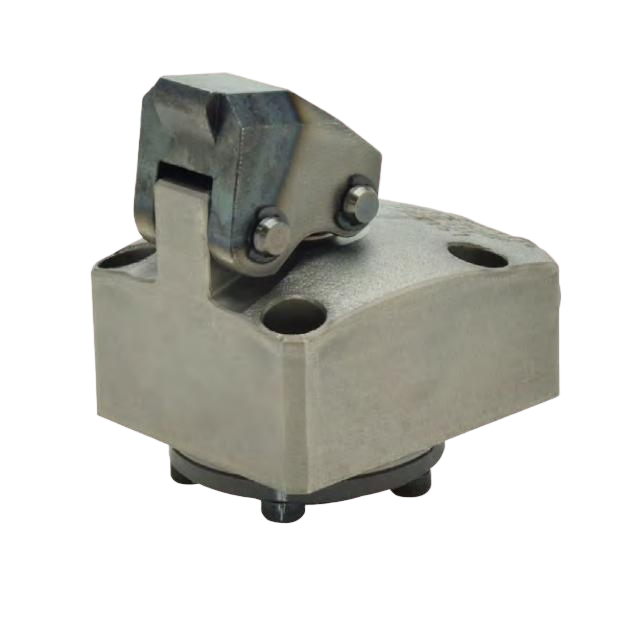
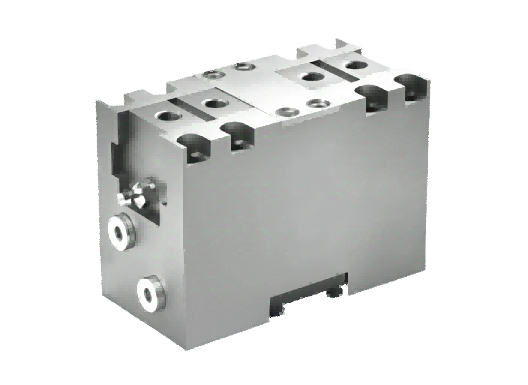
OK 夹是一种螺钉下拉式夹紧器:把工件放在夹具体上,用内六角扳手拧紧下拉螺钉,
夹块就沿斜面把工件往下压、同时向侧向推,一次动作完成压紧与贴面。
它不依赖液压或气压源,机台旁一把扳手就能用,特别适合小批量、多品种的装夹工况。
分两种夹紧形式:SOK 单方向夹紧、DOK 双方向夹紧(两侧同时压紧)。
本体用 P20 模具钢整体加工后做 QPQ 盐浴氮化,表面硬度 HRC45,
耐磨也不易与工件咬合,适合长期反复装夹。
型号说明(例:SOK-M6)
侧面预留螺孔可换软爪;M6 规格中间 V 块沉头孔为圆孔,其余规格为较圆孔拉长 1 mm 的腰孔
配套锁紧螺钉需另行选用(按型号选 M6 / M8 / M10 / M12)
夹紧力怎么定
OK 夹的夹持力不是靠油压算出来的,而是由锁紧扭矩决定 —— 扭矩越大,下拉螺钉把楔块压得越紧,
夹持力越高。所以选型时先看工件需要多大夹持力,再倒推用哪一档,以及现场扳手能不能拧到那个扭矩值:
22 ~ 180 N·m 跨度很大,M12 档的 180 N·m 需要配扭矩扳手,不能凭手感。
还有三件事要一起确认:一是夹紧方向,SOK 只压一侧、DOK 两侧同时压,工件的受力方式不同;
二是行程只有 2 ~ 5 mm,毛坯面起伏大的工件要先确认余量够不够;
三是夹持面,夹已加工面时建议换软爪,避免留下压痕。
建议先用官网的「在线推拉力计算器」把切削工况折算成需要的夹持力,
再对照 11 / 20 / 50 / 95 kN 四档选型;工件材质、加工余量与夹持面要求发我们,工程师帮你定档。
使用注意
1. 请使用对应规格的内六角螺钉,并按型号标注的锁紧扭矩拧紧;不要用加长杆超扭矩锁紧。
2. 本体为 P20 模具钢 QPQ 盐浴氮化,请勿用硬质工具直接敲击夹持面与斜面。
3. 行程仅 2 ~ 5 mm,请确认工件夹持面余量充足;毛坯面请先确认起伏量。
4. 夹持已加工面时建议换装软爪,软爪通过本体侧面预留螺孔安装。
5. 请定期清理夹具体斜面上的切屑与油污,切屑进入楔面会导致夹持力下降或卡滞。
6. 长期使用后请检查下拉螺钉与螺孔的磨损情况,必要时更换。
7. M6 规格中间 V 块沉头孔为圆孔,其余规格为腰孔,安装时请按实际孔形配螺钉。
参数说明
以上参数取自 ZEEZ 启致公开发布的产品数据表;实际以出货检验报告为准。
工件材质、切削工况与夹持面要求请一并提供,工程师按档位复核。
技术参数
| 产品类型 | OK 夹 · 螺钉下拉式夹紧器 |
| 夹紧方向 | SOK 单方向夹紧 / DOK 双方向夹紧 |
| 对应型号 | 单方向SOK-M6SOK-M8SOK-M10SOK-M12 双方向DOK-M6DOK-M8DOK-M10DOK-M12 |
| 夹紧方式 | 内六角螺钉手动下拉锁紧 |
| 下拉锁紧螺钉 | M6 / M8 / M10 / M12(型号末位即螺钉规格,需自备对应内六角螺钉) |
| 行程 | SOK 2 / 2.5 / 2.5 / 2.5 mm;DOK 3.5 / 5 / 5 / 5 mm |
| 锁紧扭矩 | 22 ~ 180N·m(对应 M6 / M8 / M10 / M12) |
| 夹持力 | 11 ~ 95kN(对应 M6 / M8 / M10 / M12) |
| 材质 | P20 模具钢 |
| 表面处理 | QPQ 盐浴氮化,表面硬度 HRC45 |
| 本体长度 A | SOK 36 / 46 / 49 / 62 mm;DOK 25.5 / 35 / 37 / 44.5 mm |
| 软爪更换 | 侧面预留螺孔,支持软爪更换(保护已加工面) |
| 沉头孔型式 | SOK-M6 与 DOK-M6 的中间 V 块沉头孔为圆孔,其余规格为较圆孔拉长 1 mm 的腰孔 |
| 适用工况 | 多工位装夹、板类零件、侧顶零件 |
| 安装形式 | 直接安装于夹具板 / 工作台,用内六角扳手锁紧,无需液压或气压源 |
| 供货形式 | 单件供货,配套锁紧螺钉需另行选用 |
相关技术文章
液压夹具稳定设计指南:定位、支撑与夹紧系统深度解析
启致讲液压夹具的两个稳定条件:定位把自由度约束够、夹紧把力传到该去的地方。含 3-2-1 定位法则、定位基准选择、液压系统组成,以及转角缸/杠杆缸/浮动支撑缸/对心夹钳的分工。
查看全文转角油缸技术全解:原理、选型与高效应用策略
启致从 CHS 系列转角油缸讲起:先转角、再下压的两段动作怎么拆,夹紧力为什么只由直线行程产生,法兰型与方块型怎么选,以及气检功能为什么不该省。
查看全文速度控制阀详解:液压夹具动作节奏优化与同步控制
启致把夹具的节拍问题大半归到调速阀上:多缸同步、缓冲与快慢切换靠它解决。含工作原理与结构分类、典型应用场景、安装注意事项与按流量选口径的建议。
查看全文