
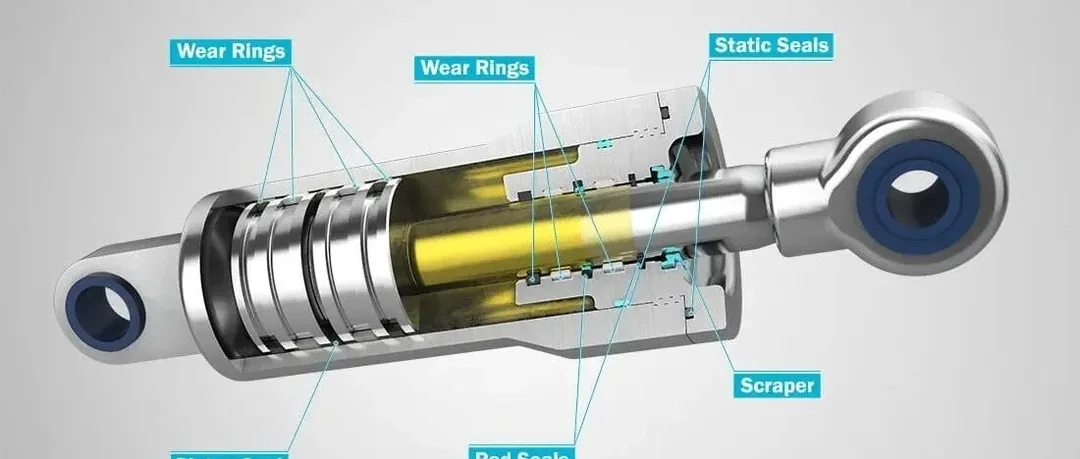
启致(昆山)精密机械有限公司在夹具油缸保压故障排查中,内泄是最常见、也最容易被误判的一类问题。
液压夹具使用一段时间后,有时会遇到一个很典型的问题:外面一滴油都看不到,但压力会慢慢下降,夹紧力也跟着衰减。
这种情况,很可能就是油缸内泄。
所谓内泄,并不是液压油跑到了油缸外面,而是高压腔里的油通过活塞密封等位置,慢慢流向低压腔。从流体力学角度看,本质上就是一句话:
只要高低压之间形成了足够大的微小流道,液压油就会在压差作用下发生流动。
1、内泄,本质上是一个“微间隙流动”问题
从启致(昆山)精密机械有限公司服务夹具客户的经验看,
把磨损后的密封位置想象成一条极细的环形通道。
对于典型的层流间隙流动,可以近似理解为:
其中,Q是泄漏流量,ΔP是两侧压差,δ是等效间隙,μ是油液动力黏度,L是泄漏通道长度。
这条关系对理解油缸内泄非常重要。
因为这里的间隙δ是三次方关系。
假设其他条件完全不变,等效间隙从5 μm增加到10 μm,看起来只增加了一倍,但理论泄漏能力可能提高到原来的:
所以油缸并不一定要“磨得很严重”才开始内泄。
活塞密封轻微磨损、缸筒出现细小拉伤、杂质划伤密封唇口,甚至偏载造成局部密封间隙增加,都可能让原本几乎可以忽略的泄漏迅速放大。环形微间隙泄漏模型本身也体现了这种明显的三次方关系。
2、为什么压力越高,内泄可能越明显?
启致精密在液压夹具方案设计里反复强调,
因为泄漏流动的直接驱动力就是压差ΔP。
夹具油缸一侧处于5 MPa、7 MPa甚至更高压力,而另一侧接近回油压力,两边天然存在压力差。只要密封位置形成泄漏通道,液压油就会从高压侧向低压侧流动。
但这里不能简单理解成“压力越高,密封一定越差”。
很多唇形密封本身具有压力自紧作用,压力升高后,密封唇会更加贴紧密封面。但如果密封已经磨损、划伤,或者存在偏载、挤出和塑性变形,高压反而会进一步放大已有泄漏通道中的流量。
所以实际判断应该是:
压力不是内泄的根本原因,但压差会把已经存在的密封缺陷放大出来。
3、为什么油温升高以后,更容易发现内泄?
这也是启致(昆山)精密机械有限公司的夹具工程师常提醒的一点:
这同样可以从公式里解释。
泄漏流量Q与油液动力黏度μ大致呈反比关系。
液压油温度升高后,黏度通常会下降。油变“稀”以后,更容易通过微小间隙。
因此有些油缸冷机运行时一切正常,连续加工几个小时后开始出现保压时间缩短,并不一定是突然损坏了,也可能是原本已经存在轻微磨损,随着油温升高、黏度下降,泄漏逐渐变得明显。
所以判断内泄时,油温和油液黏度不能忽略。
4、为什么夹具油缸很小的内泄,也可能很明显?
启致把这类判断纳入选型支持时会特别说明:
夹具油缸还有一个特点:油腔体积通常比较小。
油液虽然通常被视为不可压缩流体,但实际上仍存在一定压缩性,同时油管、密封件和系统零件也会产生微量弹性变形。
当油缸被封闭保压后,系统中能够“储存压力”的油液体积并不大。
这意味着即使泄漏量非常小,只要持续发生,高压腔压力也可能比较明显地下降。
所以现场经常出现这种情况:
对于要求长时间保压的液压夹具,这种微小内泄尤其值得关注。
5、判断内泄,不要只盯着密封圈
在启致(昆山)精密机械有限公司的夹具油缸应用里,
实际故障中,造成等效泄漏间隙增大的原因很多,例如活塞密封磨损、缸筒拉伤、杂质嵌入密封面、活塞偏心、侧向载荷过大、密封沟槽尺寸异常,以及高温造成密封材料性能变化等。
其中,油液污染尤其容易形成恶性循环:
颗粒进入油缸 → 划伤密封或缸筒 → 形成微小泄漏通道 → 泄漏增加 → 保压能力下降。
因此解决内泄问题,不能简单理解成“换个密封圈”。
还需要检查缸筒表面、活塞运动状态、侧向受力、油液清洁度、工作温度和实际工作压力。
结语
从启致(昆山)精密机械有限公司服务夹具客户的经验看,
从流体力学角度看,夹具油缸内泄其实并不神秘。
它本质上就是:
而真正值得夹具设计人员注意的是——微小间隙对泄漏量的影响并不是线性的,而可能接近三次方关系。
这也是为什么液压夹具里面,一个看起来不起眼的划痕、一点偏载或者一颗进入油缸的铁屑,最终都可能变成明显的保压问题。
理解这一点,再去分析油缸为什么掉压,很多故障思路就会清楚很多。





