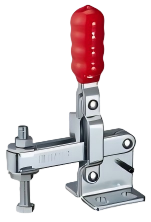
快速夹钳
Quick Clamp (Toggle Clamp)
产品概述
快速夹钳(Toggle Clamp)用肘节连杆机构把扳手的动作放大成夹紧力,
扳一下手柄就完成夹紧并自锁,松开同样一扳即开 —— 不需要液压或气压源,
是焊接、装配、检测、机加工上下料工位常用的手动夹紧元件。
样本按动作方式分成九类,选型时先看工件怎么放、夹紧力朝哪个方向:
垂直式(手柄向上扳)、水平式(手柄向侧向扳)、推拉式、门闩式(拉住工件)、
夹具钳、超重合用(焊接夹具)、气动式、C 型钳、F 型钳。
夹持力从约 30 kg 到 2400 kg,重切削或焊接工况建议选超重合用系列。
型号说明
压紧部为可换夹紧螺杆,型号形如 CH-FC-xxxxx 或 CH-SA-xxxxxx
夹紧力怎么定
快速夹钳的夹持力是型号本身决定的(样本按型号给出,例如垂直式约 30 ~ 418 kg、
超重合用约 250 ~ 2400 kg),不能像液压夹紧那样靠调压力放大,所以选型必须一次到位。
判断够不够,要看三件事:
一是工件在加工中受到的最大外力(切削力、焊接变形力、搬运惯性力),按经验再留 1.5 ~ 2 倍安全余量;
二是力臂与着力点 —— 夹钳的夹持力是在规定着力点(一般是夹紧螺杆端部)测得的,
着力点外移或加长压板都会让实际夹持力下降;
三是占位 —— 垂直式与水平式的手柄活动空间不同,要先确认工位周围有没有让手柄转动的余地,
否则夹钳选对了却装不上、或手柄转不开。
本页的「在线计算工具」以油压夹紧元件为主;快速夹钳属手动锁紧,
建议把工件尺寸、加工方式(铣 / 钻 / 焊)与需要的夹持力发我们,工程师按类别与型号帮你选。
使用注意
1. 请按型号标注的夹持力使用,不得超载;着力点应位于规定位置(一般为夹紧螺杆端部)。
2. 加长压板或改变着力点会使实际夹持力下降,请勿随意加长。
3. 请在允许的把手开放角度与手柄开放角度范围内操作,避免与工装干涉。
4. 不锈钢型号(-SS / -BSS)适合有水汽、腐蚀的工况;碳钢标准型请保持涂层完整以防锈。
5. 超重合用系列为锻造合金钢本体,焊接工况下请注意热影响,避免长时间高温直接作用在夹钳本体上。
6. 可换夹紧螺杆为易损件,磨损后请按原型号更换(如 CH-FC-xxxxx / CH-SA-xxxxxx)。
7. 请定期检查肘节连杆销轴的磨损与松动情况,必要时更换销轴或整只夹钳。
参数说明
以上参数取自产品公开数据表,用于选型参考;实际以出货检验报告为准。
具体规格与工况需求请提供后,由工程师逐项确认。
技术参数
| 产品类型 | 手动快速夹钳(Toggle Clamp,肘节连杆机构) |
| 系列覆盖 | 垂直式 / 水平式 / 推拉式 / 门闩式 / 夹具钳 / 超重合用 / 气动式 / C 型钳 / F 型钳 共九类 |
| 夹持力范围 | 约 30 ~ 2400 kg(依型号而定) |
| 垂直式夹持力 | 约 30 ~ 418 kg |
| 超重合用夹持力 | 约 250 ~ 2400 kg(锻造合金钢本体) |
| 对应型号(垂直式) | CH-13005 / CH-12050 / CH-12205 / CH-101-A / CH-11501-B / CH-12501-B / CH-13501-B 等 |
| 对应型号(超重合用) | CH-70320 / CH-70710 / CH-71200 / CH-72400 系列 |
| 对应型号(其他类型) | CH-2xxxx 水平式 / CH-3xxxx 推拉式 / CH-5xxxx 门闩式 / CH-6xxxx 气动式 |
| 材质 | 碳钢(标准型,镀锌防锈)/ 不锈钢(型号带 -SS、-BSS 后缀)/ 锻造合金钢(超重合用) |
| 底座型式 | 法兰底座(FLANGED BASE)/ 直底座(STRAIGHT BASE) |
| 把手型式 | U 型把手(U BAR)/ 直把手(STRAIGHT HANDLE) |
| 压紧部 | 配可换夹紧螺杆(型号形如 CH-FC-xxxxx / CH-SA-xxxxxx),可配橡胶头保护工件 |
| 把手开放角度 | 约 80° ~ 205°(依型号) |
| 手柄开放角度 | 约 45° ~ 132°(依型号) |
| 自重范围 | 约 40 ~ 4100 g(依型号) |
| 动作方式 | 手动扳动肘节连杆一次完成夹紧并自锁,反向一扳即松开 |